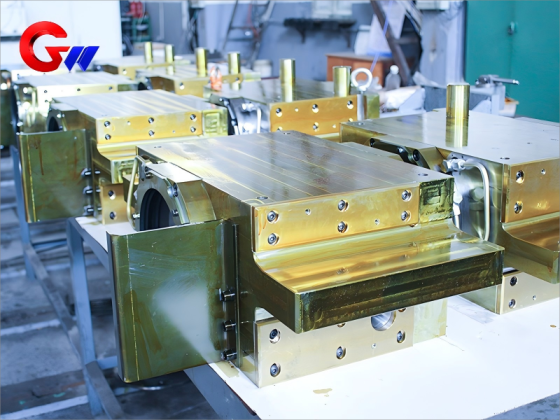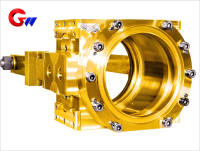
Stroj za hladno valjanje bloka valjčnih ležajev s stranskim delovanjem
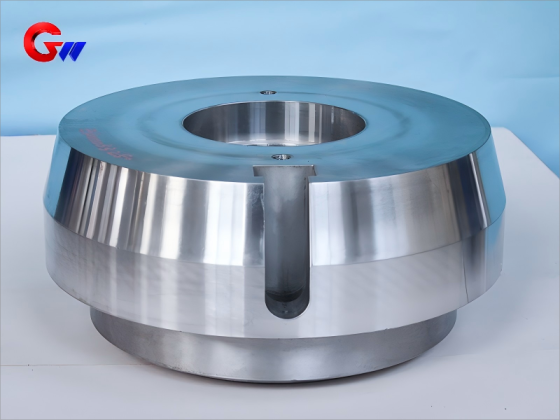
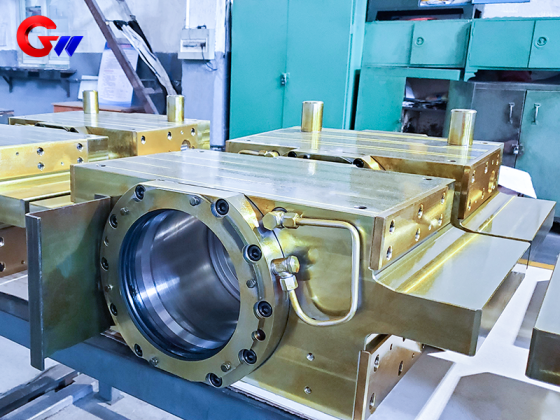
Ležaj delovnega valja na strani delovanja je natančno obdelana podporna komponenta, zasnovana za sestavo delovnega valja v hladni valjarni. Zagotavlja natančno pozicioniranje ležajev, stabilno strukturno oporo in zanesljivo poravnavo za delovanje delovnega valja v pogojih neprekinjenega valjanja.
Ta komponenta, zasnovana za proizvodnjo nerjavečega jekla, silicijevega jekla in ultra tankih trakov, združuje konstrukcijo iz nodularne litine QT600-3, nadzorovano toplotno obdelavo, natančno CNC obdelavo, visoko natančne ležajne vmesnike, mazanje z oljem in zrakom ter večstopenjsko tesnjenje.
Ključne lastnosti
- Visoko precizno pozicioniranje: Radialni odstop delovnega valja je nadzorovan na ≤ 0,01 mm, kar podpira natančno valjanje trakov.
- Učinkovita menjava valjev: Vgrajen hidravlični zaklepni mehanizem s ciljnim časom menjave valjev ≤ 10 minut.
- Nadzor vibracij: Zasnovan za nadzor visokofrekvenčnih vibracij v območju 20–500 Hz, z določeno amplitudo ≤ 0,5 μm.
- Vmesnik preciznega ležaja: Cilindričnost ležajne odprtine nadzorovana na ≤ 0,003 mm.
- Večkratna uporaba v valjarnah: Primerno za konfiguracije valjarn UC-MILL s šestimi valji in konfiguracije valjarn Sendzimir z dvajsetimi valji.
Znamka: GW Precision
Izvor izdelka: Luoyang, Kitajska
Dobavni rok: V skladu s pogodbenim dogovorom
Dobavna zmogljivost: do 1.000 kosov na leto
- GW Precision
- Kitajska, Luoyang
- Pogodbena določila
- Letna zmogljivost je 1000 kosov
- informacije
Stroj za hladno valjanje bloka valjčnih ležajev s stranskim delovanjem
Specifikacija materiala in toplotne obdelave
Glavni material
Theblok ležaja delovnega valjaje izdelan izNodularna litina QT600-3, kar ustrezaEN-GJS-600-3Material je izbran zaradi kombinacije strukturne trdnosti, dimenzijske stabilnosti, dušenja vibracij in ustreznih lastnosti razmerja med trdnostjo in težo.
Navedena gostota materiala je približno7,1 g/cm³Zaradi svojih mehanskih in dušilnih lastnosti je primeren za natančno podporo delovnega valja in ležajnega sklopa.hladno valjarna.
Kemična sestava
| Element | Specifikacija |
|---|---|
| Ogljik (C) | 3,6–3,8 % |
| Silicij (Si) | 2,2–2,5 % |
| Mangan (Mn) | ≤ 0,3 % |
| Magnezij (Mg) | 0,03–0,05 % |
Material je zasnovan tako, da zagotavlja ustrezno strukturno togost, hkrati pa prispeva k dušenju vibracij med kotaljenjem. Določena stopnja dušenja vibracij je≥35 %.
Za uporabo na strani delovanja je stabilnost materiala še posebej pomembna, saj mora nosilna konstrukcija ohranjati relativni položajdelovni zvitek, ležajni sklop in hidravlične komponente med ponavljajočimi se cikli kotaljenja.
Ključni sestavni materiali in površinska obdelava
Različna funkcionalna področjaležajni blok valjarneuporabite materiale in površinske obdelave, izbrane glede na njihove delovne pogoje.
| Komponenta | Material | Zdravljenje |
|---|---|---|
| Telo ležajnega bloka | Nodularna litina QT600-3 | Izotermno kaljenje in utrjevanje s krogličnim udarcem |
| Obloga, odporna proti obrabi | GCr15SiMn | Globoka kriogena obdelava + 20 μm trdo kromiranje |
| Tesnilna komponenta | PTFE + 316L | Lasersko mikroteksturiranje |
Ohišje QT600-3 tvori glavni strukturni delblok ležaja delovnega valjaIzotermno kaljenje in mikrokovanje se uporabljata v skladu z določenim proizvodnim postopkom.
Obloga, odporna proti obrabi, je izdelana iz GCr15SiMn. Za izboljšanje uporabnih lastnosti obloge se uporablja globoka kriogena obdelava in trdo kromiranje, z določeno debelino kromiranja20 μm.
Za tesnilne komponente se uporabljata PTFE in 316L. Na določene tesnilne površine se nanese lasersko mikroteksturiranje, ki podpira zahtevane tesnilne in obratovalne lastnosti.
Kombinacija teh materialov omogoča, da komponenta v istem okviru združuje strukturno podporo, odpornost proti obrabi in tesnilne funkcije.hladno valjarnamontaža.
Postopek precizne toplotne obdelave GW
Izotermno kaljenje
Glavni delblok ležaja delovnega valjapodvrženo nadzorovanemu postopku toplotne obdelave:
Ogrevanje:900 °C × 2 uri
Gašenje s solno kopeljo:300 °C × 1 ura
Zračno hlajenje
Obdelava dimenzijske stabilnosti
Zdravljenje staranja:180 °C × 24 ur
Določena sprememba dimenzij:≤0,005 %
Toplotna obdelava je pomemben del proizvodnega procesa, saj dimenzijska stabilnost neposredno vpliva na natančnost ležajnega stičišča in vgradnih površin.
Za natančnostležajni blok valjarne, nenadzorovane dimenzijske spremembe po obdelavi lahko vplivajo na namestitev ležaja in poravnavo med ležajem,delovni zvitek, in strukturo mlina. Določena obdelava s staranjem se zato uporablja za izboljšanje dimenzijske stabilnosti pred končno natančno obdelavo in pregledom.
Mehanska natančnost obdelave
Dimenzijska natančnost je ena ključnih zahtev za proizvodnjoblok ležaja delovnega valjaKritični ležajni in pritrdilni vmesniki se pregledujejo v skladu z določenimi tolerančnimi ravnmi.
Kritične dimenzijske tolerance
| Funkcija | Specifikacija | Metoda pregleda |
|---|---|---|
| Ležajna luknja | Φ200–400 mm, IT4 | Elektronski merilnik za trn + tester okroglosti |
| Površina za namestitev hidravličnega cilindra | Ravnost 0,01 mm | Optično ravno |
| Luknja za pozicijski zatič | H6 | Koordinatni merilni stroj |
| Cilindričnost ležajne luknje | ≤0,003 mm | Natančna dimenzijska kontrola |
| Vertikaličnost površine za vgradnjo | ≤0,005 mm/100 mm | Natančna dimenzijska kontrola |
Ležajna luknja je kritična stičišče meddelovni zvitekležajni sklop in nosilna konstrukcija. Zahteva glede valjastosti≤0,003 mmje določeno za vzdrževanje zahtevanega geometrijskega pogoja.
Površina za namestitev hidravličnega cilindra mora biti ravnostna0,01 mm, medtem ko so luknje za pozicijske zatiče izdelane v toleranci H6.
Vertikalnost vsake namestitvene površine je nadzorovana tako, da≤0,005 mm/100 mmTi kontrolniki pomagajo ohranjati namestitveno razmerje komponente znotrajhladno valjarna.
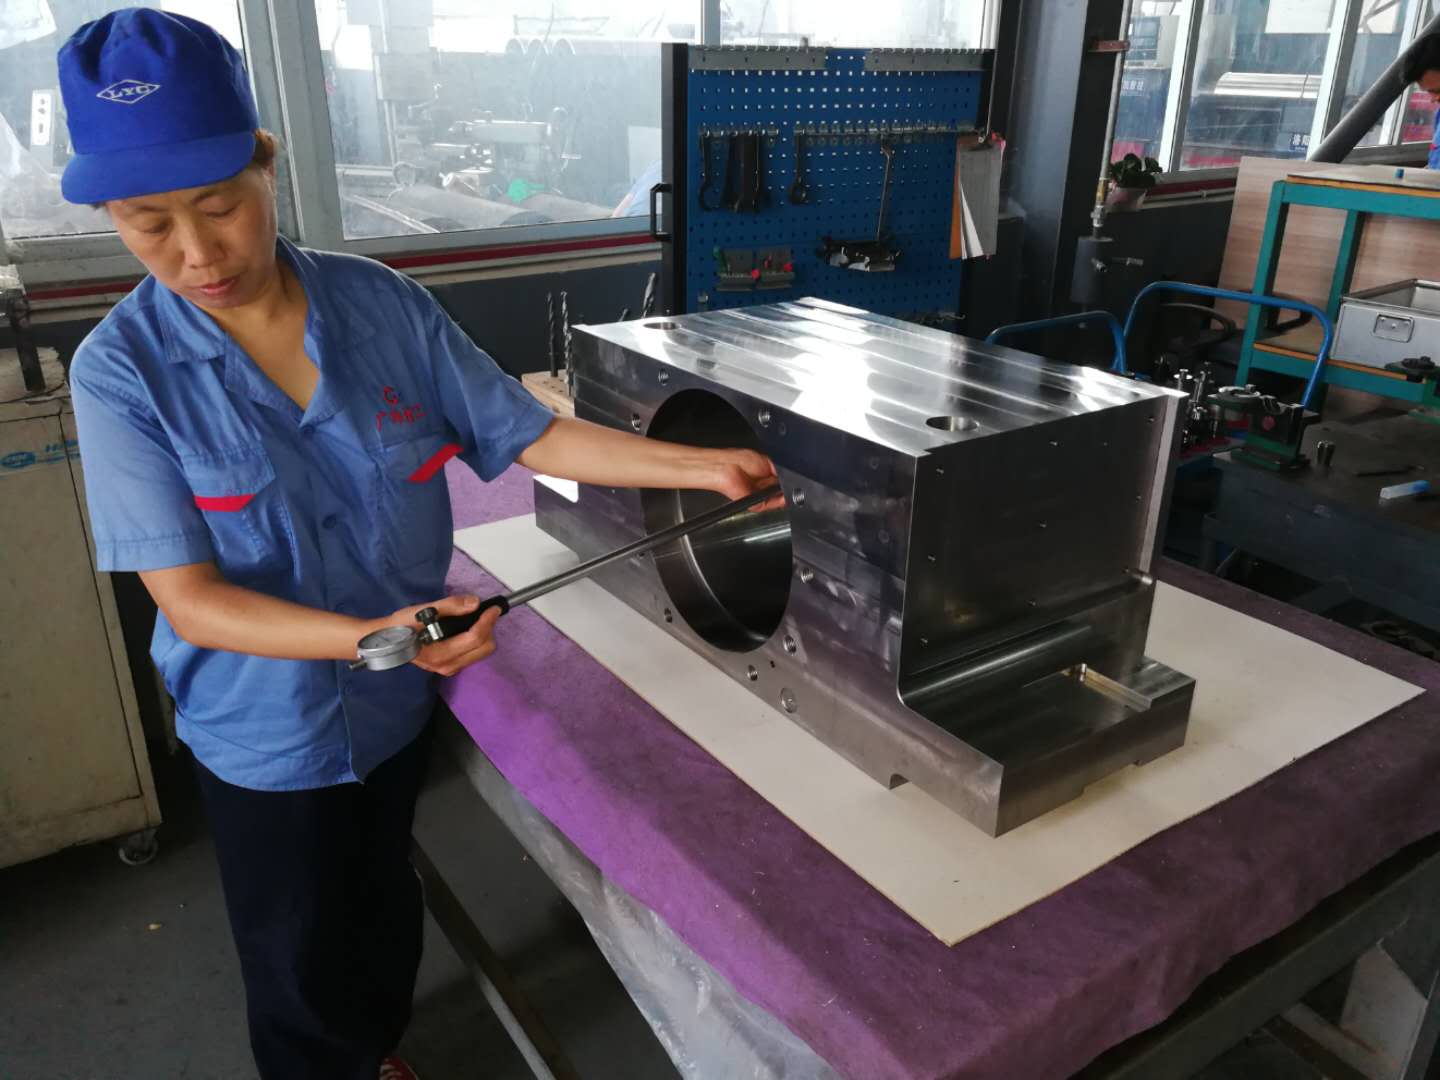
Sistem mazanja
Theblok ležaja delovnega valjauporablja sistem mazanja z oljem in zrakom za nadzorovano dovajanje maziva v delovno območje, povezano z ležaji.
Mazanje z oljem in zrakom
Mazivo:Sintetično estrsko olje ISO VG 68 z dodatkom MoS₂
| Parameter | Specifikacija |
|---|---|
| Prostornina olja | 0,05 ml/čas |
| Zračni tlak | 0,4–0,6 MPa |
| Pogostost | 2–5 Hz |
| Prilagoditev | Samodejno prilagajanje glede na hitrost kotaljenja |
Sistem olja in zraka zagotavlja nadzorovano mazanje med neprekinjenim delovanjem. Pogostost mazanja se lahko samodejno prilagodi glede na hitrost valjanja, kar pomaga ohranjati ustrezne pogoje mazanja v spreminjajočih se proizvodnih pogojih.
Pri delujoči sestavi stabilno mazanje prispeva k zanesljivemu delovanju ležajnega vmesnika in podpira neprekinjene delovne zahtevehladno valjarna.
Uporaba v hladnih valjarnah
Operativna stranblok ležaja delovnega valjaje zasnovan za opremo za hladno valjanje, ki se uporablja pri proizvodnji nerjavečega jekla, silicijevega jekla in ultra tankih trakov.
Šest-visoki UC-MILL
Komponenta se lahko uporablja v konfiguracijah šestih visokih UC-MILL za valjanje nerjavečega jekla in silicijevega jekla.
Določena debelina valjanja:
0,1–2,0 mm
Podporna ureditev na strani delovanja zagotavlja potreben vmesnik za pozicioniranje delovnega valja in namestitev ležajev pri tej vrstihladno valjarna.
Dvajsetvisoka valjarna Sendzimir
Komponenta se lahko uporablja tudi za valjarne Sendzimir z dvajsetimi robovi, ki vključujejo ultra tanke trakove.
Določena debelina valjanja:
0,02–0,2 mm
Zahteve glede natančnosti pri proizvodnji ultra tankih trakov dajejo poseben pomen poravnavi ležajev, dimenzijski stabilnosti, nadzoru vibracij in natančnemu pozicioniranjudelovni zvitek.
Nadzor kakovosti
GW Precision uporablja procesni nadzor kakovosti skozi celotno proizvodnjoblok ležaja delovnega valja, vključno s pripravo materiala, toplotno obdelavo, CNC obdelavo, preciznim pregledom, čiščenjem in končno dobavo.
Kritične dimenzije se preverjajo z ustrezno merilno opremo, vključno z elektronskimi merilniki, opremo za pregled okroglosti, optičnim pregledom ravnih površin in koordinatnimi merilnimi stroji.
Posebna pozornost je namenjena ležajnim luknjam, pozicijskim luknjam, montažnim površinam, geometrijskim tolerancam in drugim funkcionalnim vmesnikom.
Dokončanoležajni blok valjarnese pred končnim pregledom očisti in odstrani robove. Dokumentacija o pregledu se pripravi v skladu z veljavnimi proizvodnimi in pogodbenimi zahtevami.
Z nadzorovano izbiro materialov, toplotno obdelavo, natančno strojno obdelavo, dimenzijskim pregledom, načrtovanjem mazanja in konfiguracijo tesnjenja GW Precision zagotavlja komponente za podporo ležajev na strani delovanja za zahtevnehladno valjarnaaplikacije.
E-POŠTA:guangwei@gwspool.com