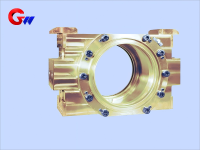
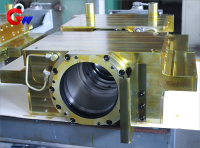
Stroj za hladno valjanje vmesnega valjčnega ležaja na delujoči strani
Material in toplotna obdelava vmesnega bloka valjčnih ležajev na delovni strani hladne valjarne
Material ohišja vmesnega valjčnega ležaja na delujoči strani:
Visoko trdna litina (HT300/HT350) ali lito jeklo (ZG310-570) z natezno trdnostjo ≥500 MPa.
Obstojna podloga:
Bron (ZCuAl10Fe3) ali polimerni kompozitni material, kot je modificiran PTFE material.
Toplotna obdelava:
Ulitki zahtevajo obdelavo s staranjem, da se odpravijo notranje napetosti in visokofrekvenčno utrjevanje kritičnih kontaktnih površin, s tipično trdoto HRC 45-50.
Znamka: GW Precision
Izvor izdelka: Liaoyang
Dobavni rok: Pogodbena določila
- GW Precision
- Kitajska, Luoyang
- Pogodbena določila
- informacije
Stroj za hladno valjanje vmesnega valjčnega ležaja na delujoči strani
Dimenzije in tolerance vmesnega valjčnega ležajnega bloka na delujoči strani
Odprtine za namestitev ležajev:
Odprtine za namestitev ležajev so natančno obdelane glede na vrsto ležaja in zahteve valjarne. Za ležaje, kot so štirivrstični stožčasti valjčni ležaji serije TQO, je ustrezna toleranca prileganja običajno H6 za notranjo luknjo ali js6 za zunanji premer, odvisno od specifikacij proizvajalca ležaja in dejanske zasnove sestave.
Hrapavost površine:
Ra naležne površine ležaja je ≤ 0,8 μm, medtem ko je Ra neležne površine ≤ 3,2 μm. Nadzorovana hrapavost površine zagotavlja stabilno prileganje ležaja in zanesljive kontaktne pogoje.
Natančnost pozicioniranja:
Okroglost ležajne izvrtine je ≤ 0,008 mm, koaksialnost pa ≤ 0,015 mm/500 mm. Prileganje vratu valja je 0,05–0,10 mm, pri čemer se upošteva toplotno raztezanje in dejanske obratovalne pogoje.
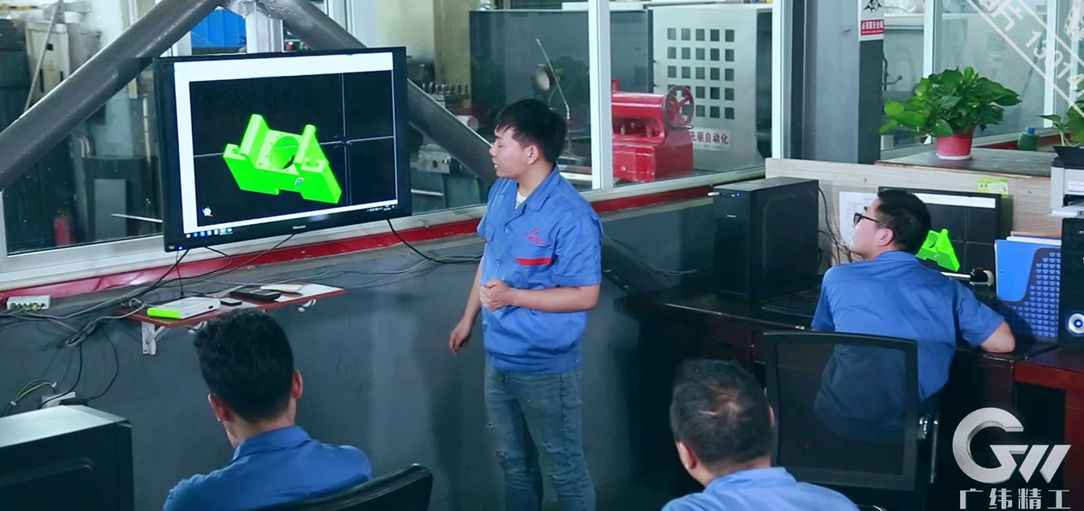
Programiranje CNC obdelave
CNC programi za obdelavo se pred proizvodnjo preverijo s simulacijo na računalniku. Poti orodij in zaporedja obdelave so optimizirana za izboljšanje dimenzijske natančnosti, zmanjšanje nepotrebnega premikanja orodja in ohranjanje dosledne kakovosti obdelave. Pravilno načrtovanje procesov pomaga tudi pri ustvarjanju čistih in enakomernih obdelanih površin na ležajnem bloku.
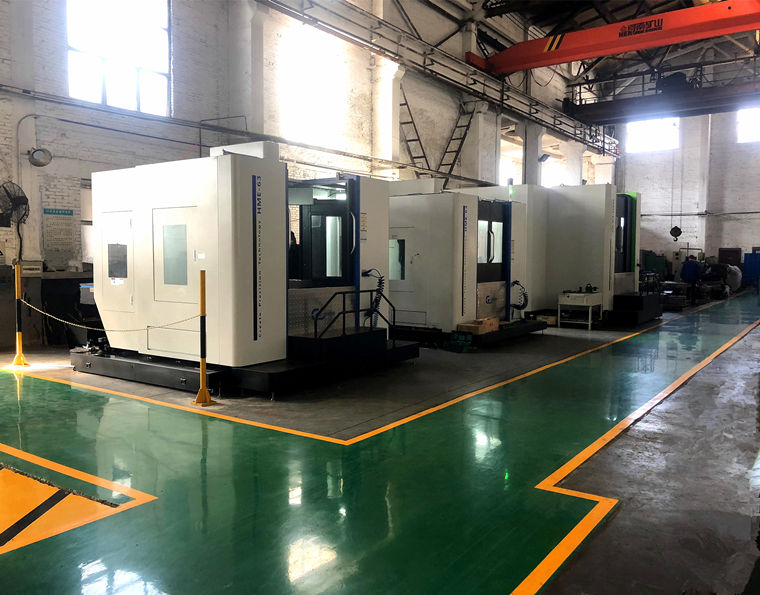
Visoko precizna obdelovalna oprema
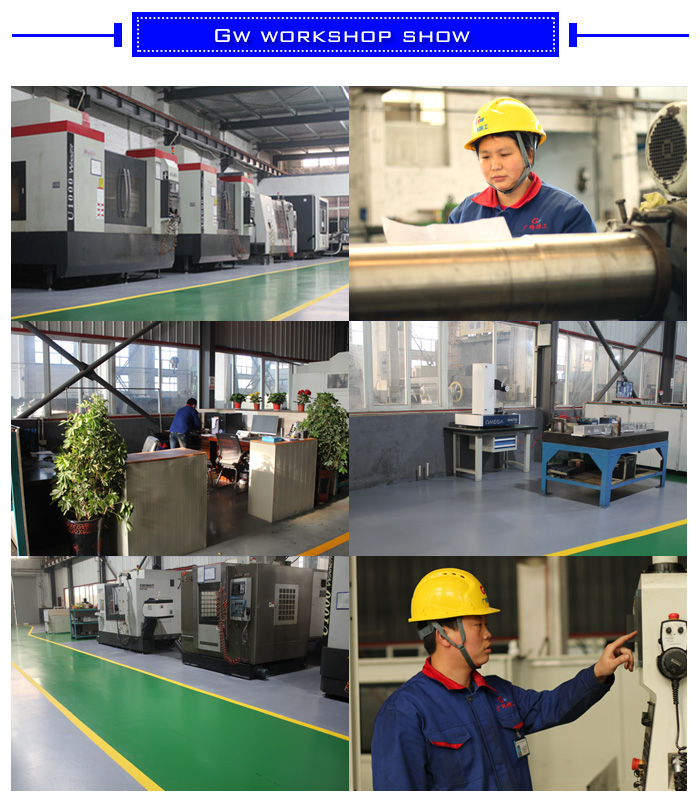
CNC horizontalni obdelovalni centri, CNC vertikalni obdelovalni centri, petosni obdelovalni centri in druga visoko precizna oprema se izberejo glede na velikost in strukturno zahtevnost vmesnega bloka valjčnega ležaja na delujoči strani. Ti stroji zagotavljajo zahtevano natančnost pozicioniranja in zmogljivost obdelave velikih ležajnih izvrtin, pritrdilnih površin, lukenj za vijake in kompleksnih strukturnih elementov.
Postopek izdelave in montaže
Ležajne luknje so obdelane na CNC vrtalnih in rezkalnih strojih do natančnosti IT6, kjer je to določeno. Za končno obdelavo se lahko uporabi honanje ali brušenje, da se doseže zahtevana dimenzijska natančnost in kakovost površine. Napaka položaja kritičnih lukenj za vijake je ≤ 0,05 mm, da se zagotovi natančna povezava z okvirjem valjarne.
Zahteve za montažo:
Prednapetost ležaja se prilagodi glede na specifikacije proizvajalca ležajev in dejansko zasnovo valjarne. Za ustrezne ležajne razporeditve je lahko aksialna prednapetost določena na 8–12 kN. Med namestitvijo se lahko uporabijo hidravlične matice, ki zagotavljajo nadzorovano silo montaže in preprečujejo udarne obremenitve na ležaj, vrat valja in ležajni blok.
Nadzor kakovosti procesov
Kontrola kakovosti se izvaja skozi celoten proizvodni proces, od priprave surovca in odkrivanja napak do toplotne obdelave, CNC obdelave, dodelave in končnega pregleda. Vsak postopek je pregledan in odobren, preden obdelovanec nadaljuje v naslednjo fazo izdelave.
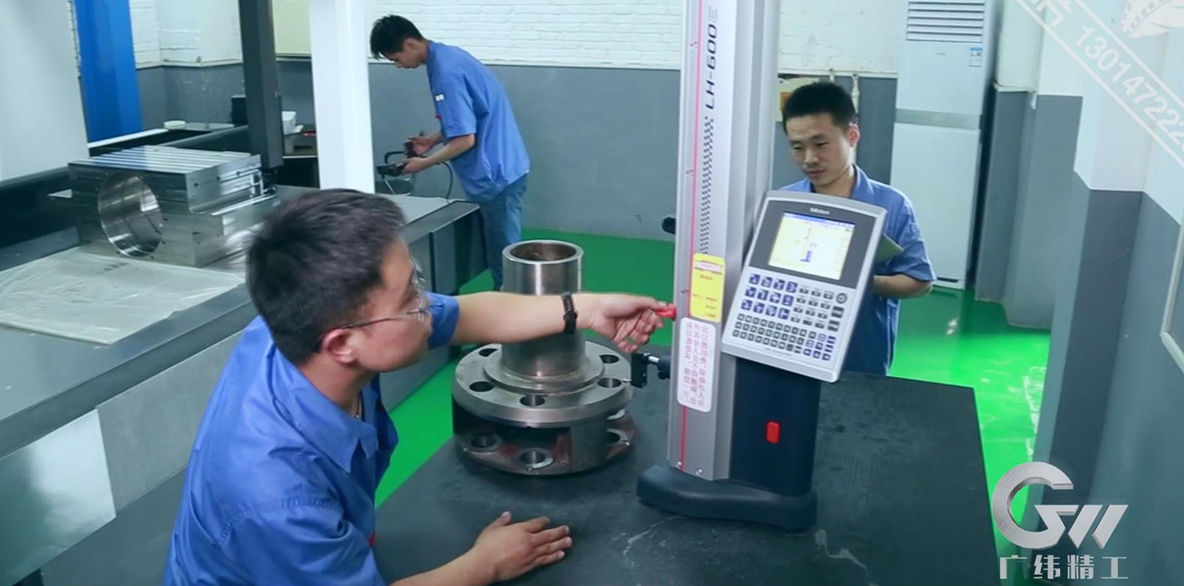
Pregled in testiranje
Za preverjanje kakovosti vsakega vmesnega valjčnega ležajnega bloka na delujoči strani se uporabljajo strogi postopki pregledov in testiranj. Dokumentacija o kakovosti lahko vključuje analizo kemične sestave, zapise o toplotni obdelavi, poročila o odkrivanju napak, pregled dimenzijskih toleranc in pregled geometrijskih toleranc. Za preverjanje kritičnih dimenzij obdelave, geometrije izvrtin, položajev izvrtin ter toleranc oblike in položaja se uporabljajo koordinatni merilni stroji in drugi instrumenti za natančno kontrolo. Vsi zapisi o pregledih se hranijo za popolno sledljivost proizvodnje.
Mazanje in tesnjenje vmesnega bloka valjčnih ležajev
Sistem mazanja:
Vmesni valjčni ležaj se lahko maže s koncentriranim tankim oljem s tlakom 0,3–0,5 MPa in pretokom 30–50 l/min ali z oljem in zrakom s hitrostjo dovajanja olja približno 5–10 kapljic/min, odvisno od opreme in zahtev ležaja. Priporočena viskoznost mazalnega olja je ISO VG 68-100 pri 40 °C, odvisno od delovne hitrosti ležaja, obremenitve, temperature in mazalnega sistema.
Zasnova tesnjenja:
Za zmanjšanje vdora vode, prahu, hladilne tekočine in kovinskih delcev se lahko uporabi kombinirana tesnilna struktura, ki jo sestavljata labirintno tesnilo in vzmetno ojačano tesnilo z ustnicami. Veljavna zahteva glede čistoče je določena v standardu ISO 4406 18/16/13. Tesnilni materiali vključujejo visokotemperaturno odporno fluorokavčuk (FKM) ali poliuretan (PU), izbran glede na delovno temperaturo, mazivo, hladilno tekočino in pogoje obrabe.