Škatla podpornega valjčnega ležaja na strani prenosa vroče valjarne
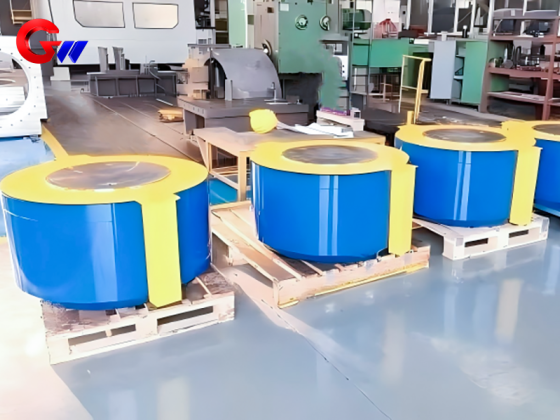
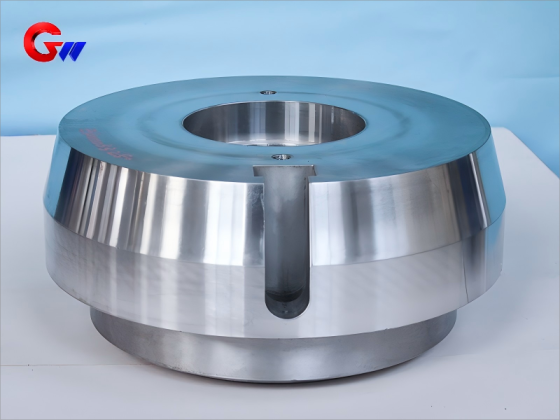
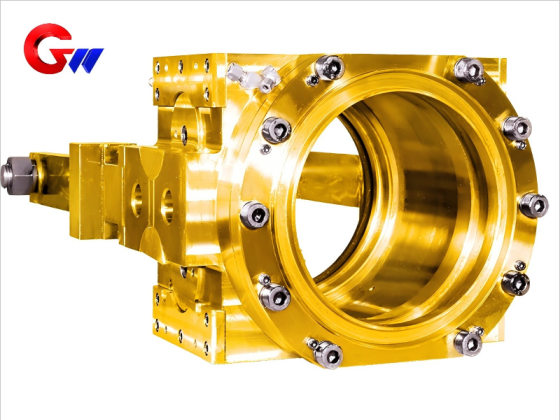
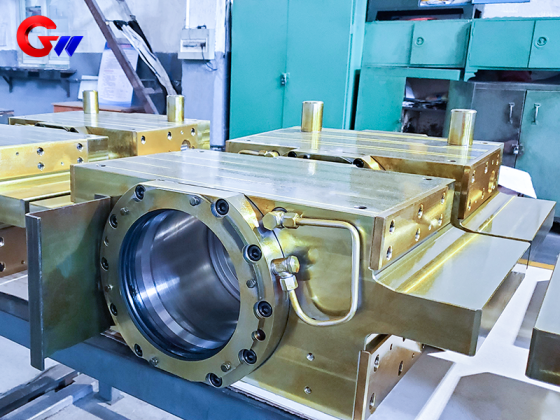
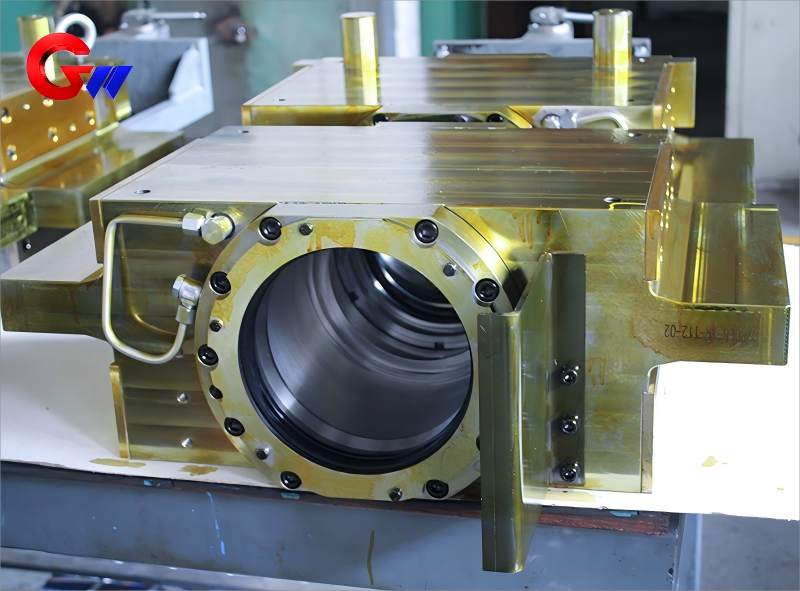
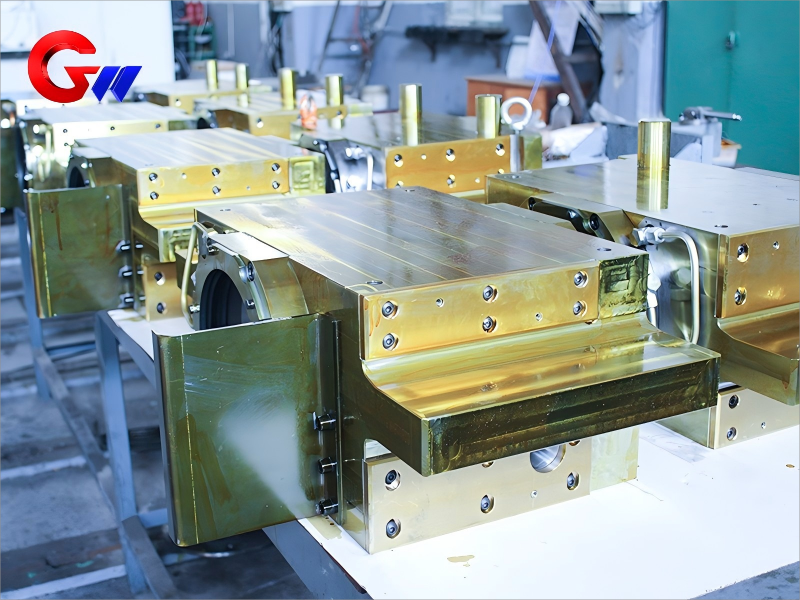
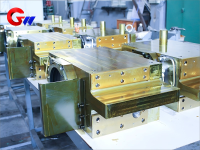
Ohišje ležaja podpornega valja na strani prenosa v vroči valjarni je težka konstrukcijska komponenta, zasnovana za podporo sklopa rezervnega valja, prenos kotalnih obremenitev na ogrodje valjarne in vzdrževanje zahtevane natančnosti položaja med neprekinjenim valjanjem.
Komponenta je zasnovana za zahtevne pogoje vročega valjanja, ki vključujejo visoke sile valjanja, ponavljajoče se mehanske obremenitve, toplotne spremembe in delovanje pri visokih hitrostih. Njene glavne funkcije vključujejo podporo pri velikih obremenitvah, natančno vodenje podpornega valja, namestitev ležajev in upravljanje mazanja.
Ležajno ohišje je zasnovano tako, da prenese kotalno silo do 3000–8000 kN na eni strani in prenese obremenitev na ogrodje valjarne. Vmesnik ležaja podpornega valja je izdelan tako, da vzdržuje določeno radialno odstopanje ≤ 0,03 mm, kar podpira stabilno pozicioniranje valjev in nadzor debeline traku.
Integriran sistem mazanja z oljem in zrakom deluje pri tlaku 0,2–0,5 MPa in je primeren za vroče valjanje s hitrostmi valjanja do 15 m/s.
Znamka: GW Precision
Izvor izdelka: Luoyang, Kitajska
Dobavni rok: V skladu s pogodbenim dogovorom
Zmogljivost dobave: Glede na proizvodne zahteve
- GW Precision
- Kitajska, Luoyang
- Pogodbena določila
- Letna zmogljivost je 500 kosov
- informacije
Pogoji uporabe ohišja valjčnega ležaja na strani menjalnika
Ležaj podpornega valja na strani menjalnika se uporablja predvsem v opremi za vroče valjanje, kjer mora rezervni valj delovati pod visokimi mehanskimi obremenitvami in ponavljajočimi se cikli valjanja.
Med valjanjem sklop podpornih valjev prenaša kotalno silo, ki nastane med delovnim valjem, trakom in rezervnim valjem, v ohišje valjarne. Ležajno ohišje zato deluje kot pomembna strukturna povezava med ležajnim sklopom in okvirjem valjarne.
Določena kotalna sila lahko doseže3.000–8.000 kN na eni straniV teh pogojih mora ohišje ležaja ohranjati zadostno strukturno trdnost in dimenzijsko stabilnost, hkrati pa ohranjati pravilen položaj ležaja in podpornega valja.
Komponenta mora delovati tudi v pogojih visoke hitrosti valjanja. Z integriranim sistemom mazanja z oljem in zrakom, ki deluje pri0,2–0,5 MPa, ležajni sklop se lahko nadzorovano maže med neprekinjenim delovanjem pri hitrostih kotaljenja do15 m/s.
Podpora težkim obremenitvam in prenos obremenitve
Ena glavnih funkcij ohišja ležaja podpornega valja je zagotavljanje zanesljive strukturne podpore za sklop rezervnega ležaja.
Med vročim valjanjem se valjalna sila prenaša skozi valjčni sistem in se na koncu prenese v ogrodje valjarne. Ležajno ohišje na strani menjalnika mora zato prenesti znatne tlačne in dinamične obremenitve brez prekomerne deformacije.
Navedena nosilnost je do3.000–8.000 kN na stranTa obratovalna zahteva vpliva na izbiro materiala ležajnega ohišja, pogoje toplotne obdelave, konstrukcijsko zasnovo, postopek obdelave in dimenzijski pregled.
Ohranjanje geometrije ohišja ležaja pod obremenitvijo je pomembno, ker lahko deformacija ali dimenzijsko odstopanje na stičišču ležaja vpliva na poravnavo podpornega valja in delovni odnos med rezervnim valjem in valjarskim stojalom.
Zaradi tega je ležajno ohišje izdelano kot natančno obdelana strukturna komponenta in ne le kot običajno ohišje iz litega jekla.
Natančno vodenje podpornega valja
Natančno vodenje podpornega valja je še ena pomembna zahteva za ležajno ohišje na strani menjalnika.
Določeno radialno opletanje podpornega valja je≤0,03 mmTa dimenzijska zahteva prispeva k stabilnemu vrtenju in pozicioniranju valjev med vročim valjanjem ter podpira zahtevano konstantnost debeline traku.
Zato se luknje za ležaje med obdelavo in pregledom obravnavajo kot kritične funkcionalne površine. Njihova koncentričnost, dimenzijska natančnost in odnos do namestitvenih površin neposredno vplivajo na položaj ležajnega sklopa.
Za neprekinjeno kotaljenje lahko stabilna namestitev ležajev pomaga zmanjšati neželeno gibanje valjev in ohraniti dosledno mehansko razmerje med podpornim valjem, ležajnim sklopom in okvirjem mlina.
Navedena natančnost je še posebej pomembna za proizvodnjo trakov, kjer je pomemben nadzor debeline. V skladu z zahtevami uporabe je oprema namenjena podpori tolerance debeline traku približno±0,1 %.
Sistem mazanja z oljem in zrakom
Ohišje ležaja podpornega valja na strani menjalnika vključuje sistem mazanja z oljem in zrakom za aplikacije kotaljenja pri visokih hitrostih.
Navedeni tlak mazanja je0,2–0,5 MPaMazanje z oljem in zrakom zagotavlja nadzorovano dovajanje maziva v ležajni sistem, hkrati pa podpira neprekinjeno delovanje pri visoki obremenitvi in hitrosti vrtenja.
Za vroče valjarne, ki delujejo s hitrostmi do15 m/sUpravljanje mazanja je pomemben del delovanja ležajev. Pravilno mazanje pomaga nadzorovati trenje in nastajanje toplote na stičišču ležaja ter podpira stabilno delovanje med daljšimi cikli kotaljenja.
Mazalni sistem je integriran v strukturo ležajnega ohišja, tako da je mogoče ustrezne mazalne kanale in vmesnike izdelati in pregledati kot del celotne komponente.
Združljive aplikacije za vroče valjanje
Ohišje ležaja podpornega valja je primerno za opremo za vroče valjanje, vključno s štirivaljnimi vročimi valjarni in reverzibilnimi grobimi valjarni.
Štirivaljni vroči valjarni
Ležajno ohišje se lahko uporablja v štirivaljnih vročih valjarnah za proizvodnjo plošč in trakov iz ogljikovega in nerjavnega jekla.
Tipična uporabna debelina traku je:
2–25 mm
V štirivaljnem mlinu rezervni valj zagotavlja oporo delovnemu valju med valjanjem. Ležaj rezervnega valja je nameščen kot del ležaja rezervnega valja in prenaša uporabljeno kotalno obremenitev proti okvirju mlina.
Komponenta mora ohranjati dimenzijsko stabilnost in položaj ležaja pod stalnimi kotalnimi silami, hkrati pa podpirati zahtevano poravnavo kotaljenja.
Pri proizvodnji ogljikovega in nerjavečega jekla ležajna škatla torej prispeva k mehanski stabilnosti sistema rezervnih valjev in celotnega procesa valjanja.
Reverzibilni grobi rezkar
Komponenta se lahko uporablja tudi za opremo za reverzibilno grobo rezkanje.
Podani obratovalni pogoj določa nihanja kotalne sile približno±20 %, kar odraža ponavljajoče se spremembe smeri kotaljenja in s tem povezano dinamično obremenitev.
Reverzibilni groboobdelovalni rezkalni stroji zahtevajo strukturne komponente, ki lahko prenesejo ponavljajoče se udarce in nihajoče obremenitve, ne da bi pri tem izgubile zahtevano poravnavo ležajev. Ohišje ležaja podpornega valja mora zato združevati ustrezno trdnost materiala, nadzorovano natančnost obdelave in stabilne namestitvene površine.
Značilnosti materiala
Glavni material, določen za ohišje ležaja podpornega valja, jeLito jeklo ZG35CrMoVz optimizirano sestavo zlitine.
Navedena kemična sestava je:
| Element | Specifikacija |
|---|---|
| Ogljik (C) | 0,30–0,38 % |
| Krom (Cr) | 0,8–1,2 % |
| Molibden (Mo) | 0,2–0,4 % |
| Vanadij (V) | 0,1–0,3 % |
Legirni elementi so izbrani tako, da zagotavljajo mehanske lastnosti, potrebne za velike konstrukcijske komponente, ki so izpostavljene ponavljajočim se kotalnim obremenitvam in toplotnim učinkom.
Krom, molibden in vanadij prispevajo k trdnosti in stabilnosti litega jekla po toplotni obdelavi. Izbira materiala je zato usklajena s pričakovanimi pogoji obremenitve in dimenzijskimi zahtevami ležajnega ohišja.
Zmogljivost materiala in toplotna obdelava
Ohišje ležaja podpornega valjčka ZG35CrMoV je kaljeno in popuščeno, da se doseže določeno območje trdote.
Glavne zahteve glede učinkovitosti materiala vključujejo:
Meja tečenja pri visoki temperaturi: σ₀.₂ ≥450 MPa pri 500 °C
Odpornost proti toplotni utrujenosti: dolžina razpoke ≤ 0,5 mm po 1000 toplotnih ciklih
Meja tečenja pri visokih temperaturah je pomembna, ker oprema za vroče valjanje deluje pod znatnim toplotnim vplivom. Ležajno ohišje mora ohraniti svoje strukturne lastnosti, ko je izpostavljeno povišanim temperaturam, povezanim s postopkom valjanja.
Odpornost na toplotno utrujanje je pomembna tudi za komponente, ki so izpostavljene ponavljajočemu segrevanju in hlajenju. Določena zahteva po dolžini razpoke, ki ni večja od0,5 mm po 1000 termičnih ciklihzagotavlja opredeljen kriterij učinkovitosti za toplotno trajnost.
Ključni sestavni materiali
Za glavne funkcionalne komponente sklopa ležajnega ohišja se uporabljajo različni materiali in pogoji toplotne obdelave.
| Komponenta | Material | Obdelava / Trdota |
|---|---|---|
| Ohišje škatle podpornega valjčnega ležaja | ZG35CrMoV | Kaljeno in popuščeno, HB 260–300 |
| Obložna plošča, odporna proti obrabi | 42CrMo | Površinsko kaljeno, HRC 50–55 |
| Tesnilni obroč | nerjaveče jeklo 304 | Obdelano z raztopino, HB 180–200 |
TheOhišje ležaja ZG35CrMoVzagotavlja glavno strukturno podporo in funkcijo prenosa obremenitve. Njegovo kaljeno in popuščeno stanje zagotavlja določeno območje trdoteHB 260–300.
TheObložna plošča iz 42CrMo, odporna proti obrabipovršinsko utrdi, da doseže trdotoHRC 50–55Ta obdelava je namenjena področjem, kjer je med uporabo potrebna odpornost proti obrabi.
TheTesnilni obroč iz nerjavečega jekla 304se obdela z raztopino in nadzoruje v območju trdoteHB 180–200, ki zagotavlja določene materialne pogoje za tesnilno komponento.
Proizvodnja in precizna obdelava
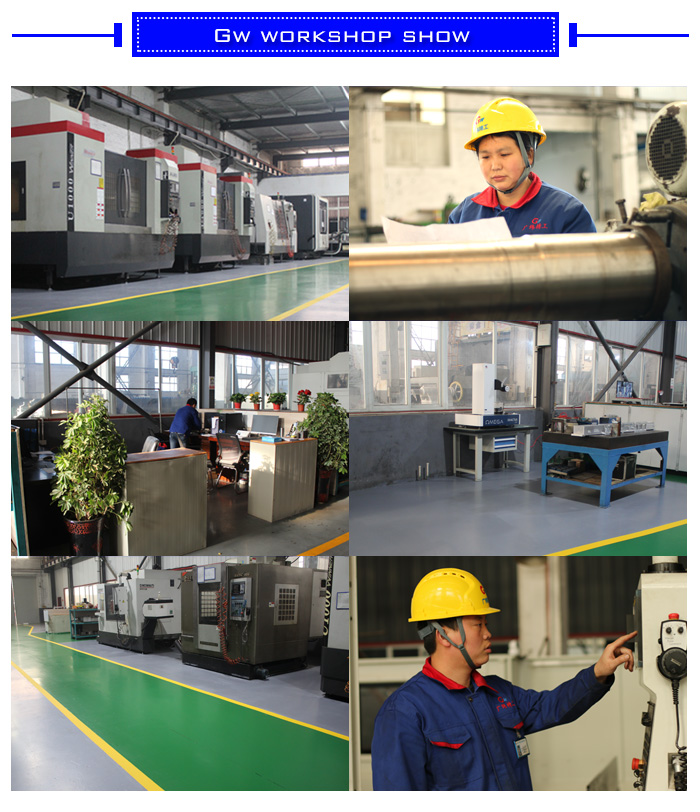
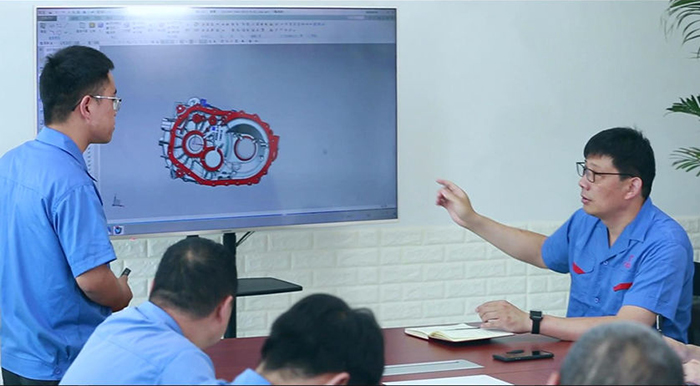
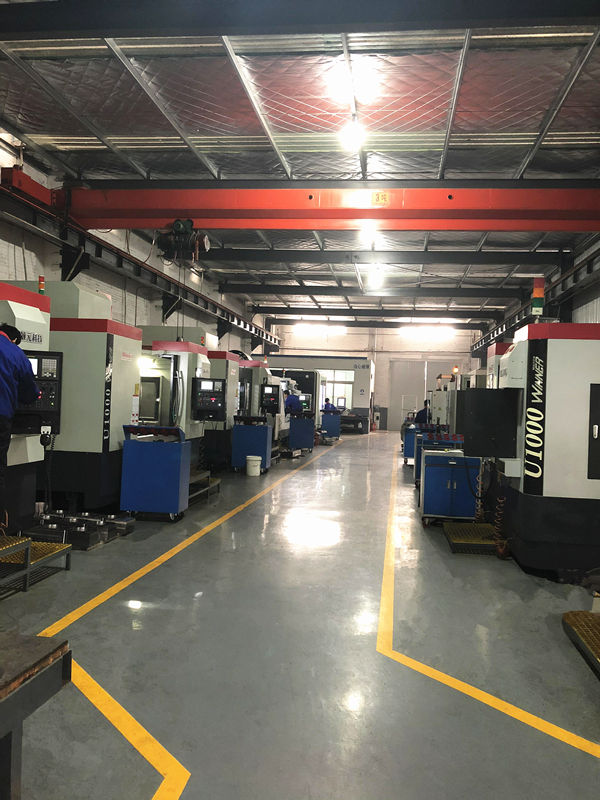
Podjetje GW Precision je razvilo namenske proizvodne zmogljivosti za ohišja podpornih valjčnih ležajev z uporabo obsežne strojne opreme in optimizacijo procesov.
Proizvodna oprema vključujevertikalni obdelovalni centri, portalni obdelovalni centri in horizontalni obdelovalni centriTi stroji podpirajo obdelavo velikih konstrukcij ležajnih ohišij in omogočajo usklajevanje različnih obdelovalnih operacij znotraj nadzorovanega proizvodnega procesa.
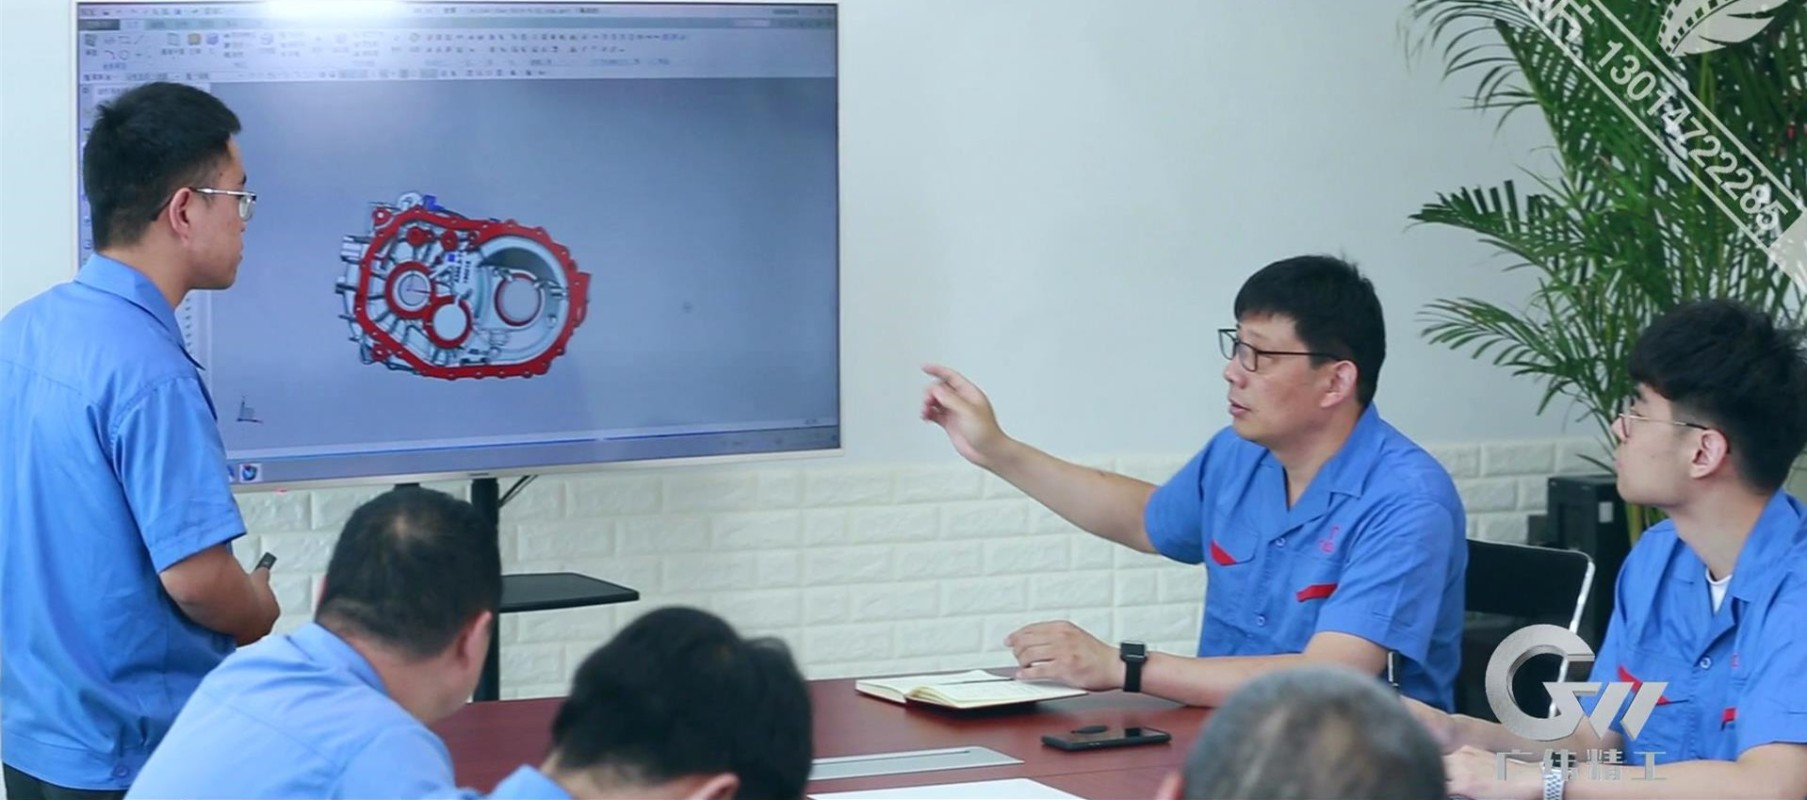
Podjetje je optimiziralo tudi programe obdelave in načrtovanje procesov z računalniškim programiranjem. Proizvodno zaporedje je organizirano glede na strukturne značilnosti in zahteve glede natančnosti ležajnega ohišja.
Pri velikem ohišju ležajev v vroči valjarni je natančnost obdelave tesno povezana s položajem ležajnih lukenj, namestitvenih površin in drugih funkcionalnih vmesnikov. Nadzorovan postopek obdelave pomaga ohranjati skladnost med posameznimi komponentami in podpira poznejšo namestitev ležajev.
Razvoj zrelega postopka obdelave ležajnih ohišij pomaga tudi izboljšati ponovljivost proizvodnje in splošno kakovost obdelave.
Postopek inšpekcijskega pregleda in nadzor kakovosti
Pregled ohišja ležaja podpornega valja zajema preverjanje materiala, nedestruktivne preiskave, meritve dimenzij in kritično geometrijsko natančnost.
Pregled materiala
Kemična sestava litega jekla se preverja s spektralno analizo.
Določena zahteva je:
Odstopanje elementa:≤±0,03 %
Inšpekcijska oprema:ročni instrument XRF
Ultrazvočno testiranje se izvaja tudi za oceno notranje kakovosti litega jekla.
Določeni standard sprejemljivosti je:
EN 12680-3 Razred 2
Ti postopki pregledovanja zagotavljajo preverjanje kakovosti materiala, preden komponenta nadaljuje s preostalimi fazami proizvodnje.
Dimenzijski in geometrijski pregled
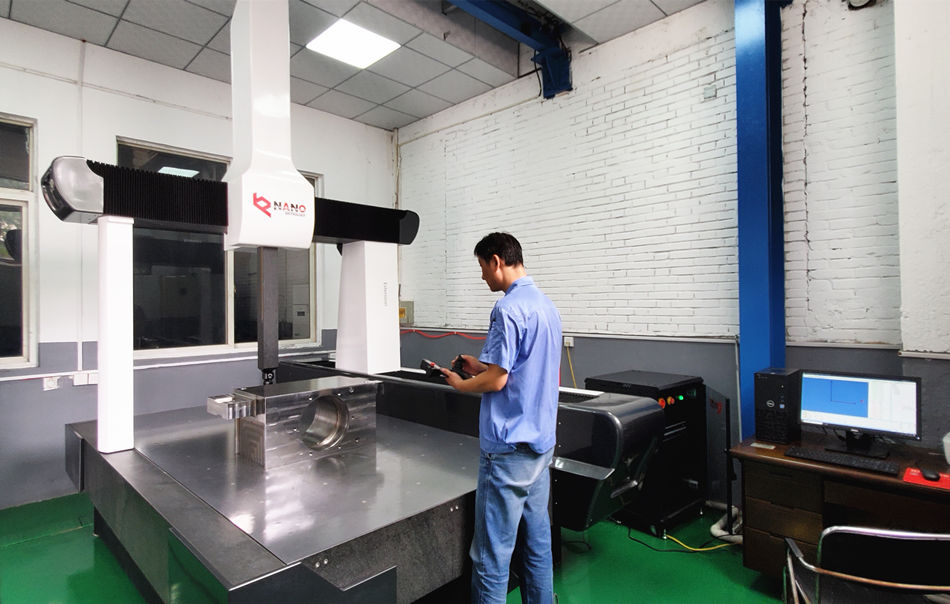
Kritične dimenzije ohišja ležaja podpornega valja se preverjajo z uporabo precizne merilne opreme.
| Inšpekcijski element | Zahteva | Inšpekcijska oprema |
|---|---|---|
| Koncentričnost ležajne luknje | ≤φ0,02 mm | Koordinatni merilni stroj |
| Ravnost površine za vgradnjo | ≤0,03 mm/m | Laserski ravninski interferometer |
Koncentričnost ležajne luknje je nadzorovana na≤φ0,02 mmin pregledano s koordinatnim merilnim strojem. Ta parameter je pomemben za ohranjanje položajnega razmerja med ležajem in podpornim valjem.
Ravnost površine za vgradnjo je nadzorovana do≤0,03 mm/mNatančen nadzor namestitvene površine pomaga zagotoviti stabilno pritrditev med ležajno ohišjem in pripadajočo konstrukcijo mlina.
Kombinacija dimenzijskega pregleda in geometrijskih meritev zagotavlja osnovo za preverjanje kritičnih vmesnikov pred dobavo.
Strukturna zanesljivost za aplikacije vročega valjanja
Ohišje ležaja podpornega valja na strani menjalnika deluje kot del nosilnega sistema in ne kot izolirana komponenta.
Ležajno ohišje mora usklajevati funkcije podpornega valja, ležajnega sklopa, mazalnega sistema in okvirja mlina. Med delovanjem so te komponente izpostavljene kotalnim silam, vibracijam, toplotnim vplivom in ponavljajočim se mehanskim ciklom.
Za štirivaljne vroče valjarne ležajno ohišje podpira aplikacije, ki vključujejo proizvodnjo trakov in plošč iz ogljikovega in nerjavečega jekla v določenem območju debeline2–25 mm.
Pri reverzibilnih groboobdelovalnih strojih je komponenta zasnovana za obratovalne pogoje, ki vključujejo nihanja valjalne sile približno±20 %in ponavljajoče se udarne obremenitve pri obračanju.
Ti pogoji postavljajo kombinirane zahteve glede materiala ležajnega ohišja, toplotne obdelave, natančnosti obdelave, geometrije ležajnih odprtin, vgradnih površin in postopkov pregleda.
Proizvodne zmogljivosti podjetja GW Precision
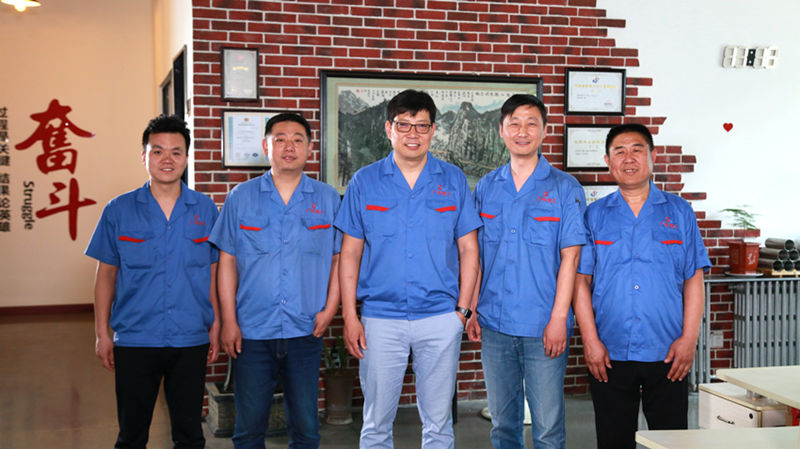
Ohišja podpornih valjčnih ležajev so postala pomembna kategorija izdelkov v proizvodnih dejavnostih podjetja GW Precision.
Proizvodne zmogljivosti podjetja združujejo pregled materialov, toplotno obdelavo, obsežno precizno strojno obdelavo, pregled dimenzij in nadzor kakovosti. Uporaba vertikalnih obdelovalnih centrov, portalnih obdelovalnih centrov in horizontalnih obdelovalnih centrov podpira obdelavo velikih konstrukcijskih ležajnih komponent.
Z načrtovanjem procesov in računalniško podprto optimizacijo obdelave je mogoče proizvodni proces organizirati glede na specifične strukturne in dimenzijske zahteve ohišij podpornih valjčnih ležajev.
Za aplikacije v vročih valjarnah izbira litega jekla ZG35CrMoV, nadzorovana toplotna obdelava, natančna strojna obdelava, pregled ležajnih odprtin in meritve vgradne površine zagotavljajo usklajen pristop k izdelavi ohišja ležajev na strani menjalnika.
Za prilagojene zahteve se lahko konfiguracija komponent in proizvodni parametri uskladijo glede na model vroče valjarne stranke, valjalno silo, hitrost valjanja, razporeditev podpornih valjev in zahteve glede namestitve.