Prilagojen jekleni rokav 35CrMoV za hladno valjanje
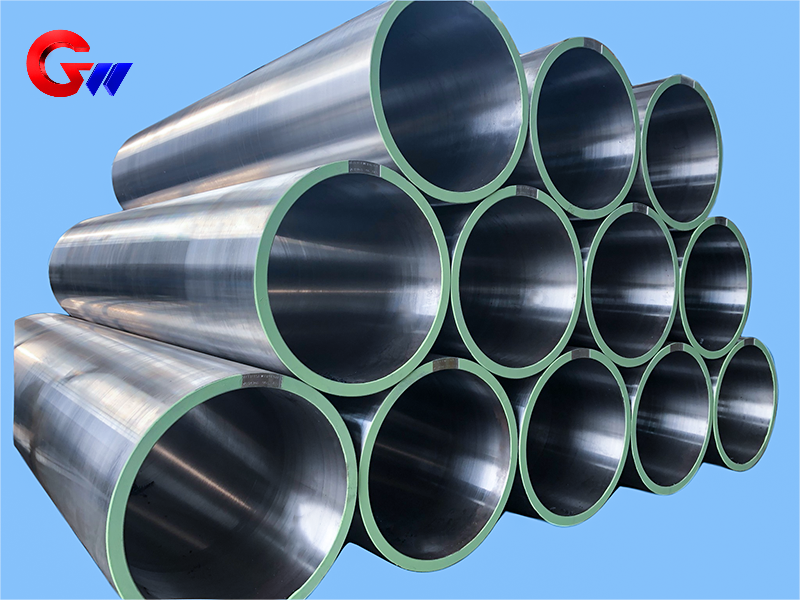
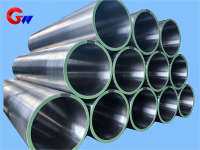
Jeklena tulka 35CrMoV za hladno valjarne je prilagojena visokotrdnostna komponenta za prenos sile, podporo valjev in natančno pozicioniranje v opremi za hladno valjanje. Specifikacija tulke je Φ502 × Φ560 × 1700 mm. V kaljenem in popuščanem stanju dobavljene mehanske lastnosti vključujejo natezno trdnost 900–1100 MPa, mejo tečenja 750–950 MPa, raztezek ≥12 %, udarno energijo ≥50 J pri sobni temperaturi, trdoto HRC 28–35 in presečno krčenje ≥45 %. Tulka je izdelana s kontroliranim kovanjem, natančno strojno obdelavo, toplotno obdelavo, površinsko utrjevanjem in postopki inšpekcijskega pregleda.
- GW Precision
- Kitajska, Luoyang
- Pogodbena določila
- Letna zmogljivost jeklene tuljave je 4000 kosov
- informacije
 Prilagojen jekleni tulec 35CrMoV za stroj za hladno valjanje
TheJeklena tulka 35CrMoV za hladno valjanjeje prilagojena mehanska komponenta, zasnovana za prenos sile, podporo valjev, pozicioniranje in stabilno delovanje v opremi za hladno valjanje. Puša je izdelana izJeklo 35CrMoVin ima določeno velikostΦ502 × Φ560 × 1700 mm.
Med hladnim valjanjem je tulec izpostavljen kotalnemu navoru, radialni kotalni sili, vibracijam, udarnim obremenitvam, drsnemu trenju in temperaturnim spremembam. Zato je treba njegove lastnosti materiala, koncentričnost, valjastost, dimenzijsko natančnost, površinsko trdoto in dinamično ravnovesje nadzorovati v skladu z zahtevami valjarne.
Mehanske lastnosti jekla 35CrMoV
Navedeni podatki o mehanskih lastnostih veljajo zaJeklo 35CrMoV v kaljenem in popuščenem stanju, z uporabo kaljenja, ki mu sledi popuščanje pri visoki temperaturi.
Tipične vrednosti zmogljivosti so:
Natezna trdnost: 900–1100 MPa, preizkušeno v skladu z GB/T 228.1 (ISO 6892)
Meja tečenja: 750–950 MPa
Raztezek: ≥12%, z merilno dolžino 5d, kjer je d premer vzorca
Energija udarca: ≥50 J pri sobni temperaturi, v skladu z GB/T 229 (ISO 148)
Trdota: HRC 28–35v kaljenem in popuščenem stanju, v skladu z GB/T 230.1
Sekcijsko krčenje: ≥45%
Te lastnosti zagotavljajo kombinacijo trdnosti, žilavosti in odpornosti proti deformacijam za jekleni tulec, ki deluje pod ponavljajočimi se mehanskimi obremenitvami v opremi za hladno valjanje.
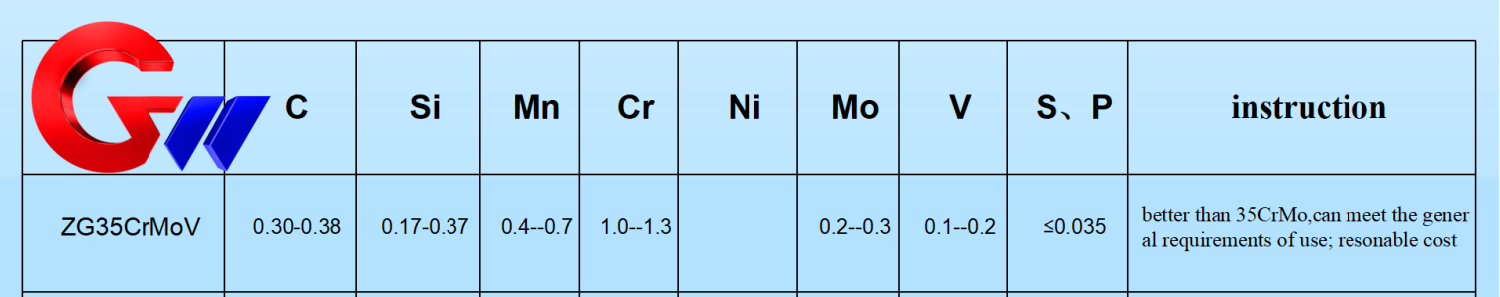
Primerjava materialov
V primerjavi z drugimi legiranimi jekli Cr-Mo, ki se uporabljajo za jeklene tulce,35CrMoVzagotavlja uravnoteženo kombinacijo moči in vzdržljivosti.
Za referenco, priložena primerjava materialov navaja naslednje tipične vrednosti:
| Material | Vsebnost ogljika | Vsebnost vanadija | Natezna trdnost | Glavne značilnosti |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40 % | 0,10–0,20 % | 900–1100 MPa | Celovita trdnost in žilavost, relativno nizki stroški |
| 42CrMo | 0,38–0,45 % | — | 1000–1200 MPa | Večja trdnost, vendar nekoliko nižja žilavost |
| 34CrNiMo6 | 0,30–0,38 % | — | 1000–1300 MPa | Visoka žilavost in odpornost proti utrujanju, vključno z nikljem |
Izbira 35CrMoV zagotavlja praktično ravnovesje med mehanskimi lastnostmi in proizvodnimi stroški za prilagojene jeklene puše za hladno valjanje.
Funkcija v hladnih valjarnah
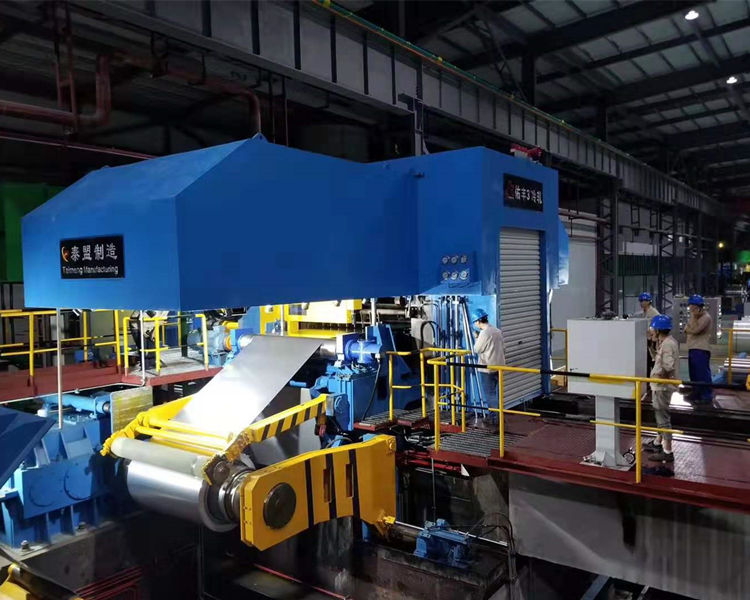
Prilagojenojeklena tulka 35CrMoVv hladnem valjarstvu opravlja več funkcij.
Prvič, zagotavljaprenos sile in podporaPuša povezuje valjarno in pogonsko gred ter prenaša kotalni navor, ki lahko doseže2000 kN·m ali večin prenese radialne kotalne sile v območju približno500–3000 tonv skladu s podatki iz aplikacije.
Drugič, rokav zagotavljanatančno pozicioniranjeDoločena koaksialnost med valjarno in prenosnim sistemom je≤0,02 mmOhranjanje tega razmerja pomaga zmanjšati težave, povezane s poravnavo, kot sta odstopanje traku in neenakomerna debelina traku.
Tretjič, rokav prispeva kodpornost proti utrujenosti in blaženje vibracijOprema za hladno valjanje je lahko izpostavljena vibracijam in udarnim obremenitvam, vključno z dinamičnimi silami, ki jih povzročajo nenadne spremembe pretoka. Zato mora tulec zadostovati za trdnost in žilavost, da prenese ponavljajoče se obremenitve.
Odpornost proti obrabi in toplotna stabilnost
Kontaktna površina med jekleno pušo in ležajnimi ali valjčnimi komponentami je lahko izpostavljena dolgotrajnemu drsnemu trenju. Priložena tehnična zahteva določa trdoto površineHRC 50–55za kontaktno površino za izboljšanje odpornosti proti obrabi.
Oprema za hladno valjanje običajno deluje pri približno60–120 °Cv skladu z navedenimi podatki o delovnih pogojih. Puša mora pri teh temperaturah ohranjati dimenzijsko natančnost, njene toplotne raztezne lastnosti pa morajo biti združljive s sistemom valjarne.
Kombinacija žilavosti jedra in površinske ojačitve omogoča, da jeklena pušica obravnava različne zahteve med notranjo strukturo materiala in delovno kontaktno površino.
Kovanje in priprava surovcev
Proizvodni proces se začne s pripravo gredice. Dobavljeni postopek določa uporaboJekleni ingoti ESRza dosego čistejšega materiala, zS in P nadzorovana na ≤0,015 %.
Prazen material se oblikuje skozivečsmerno kovanje pri 1100–850 °C, s kovalnim razmerjem≥4Ta postopek kovanja je namenjen odpravi napak, povezanih z ulivanjem, in izboljšanju notranje strukture materiala.
Po kovanju se surovec takoj normalizira pri880 °C × 2 uriNormalizacija se uporablja za izboljšanje strukture zrn in vzpostavitev primernih pogojev za nadaljnjo strojno obdelavo in toplotno obdelavo.
Precizna obdelava
Po kovanju in predhodni toplotni obdelavi se jeklena tulka obdela grobo in polprecizno.
Med grobo obdelavo se zunanji premer in čelne ploskve obdelajo s stružnico, pri čemer ostane dodatek za obdelavo2–3 mmIzvajata se tudi vrtanje in narezovanje navojev z določeno natančnostjo navoja6H.
Za notranji hladilni kanal se uporablja globoko vrtanje. Predložena zahteva določa premer luknjeΦ15 ±0,2 mmin naravnost≤0,1 mm/m.
Notranja luknja se nato izvrtaNatančnost IT7, s kontrolirano cilindričnostjo≤0,01 mmTe strojne operacije vzpostavljajo geometrijsko osnovo za nadaljnje postopke preciznega brušenja in honanja.
Toplotna obdelava in površinska utrjevanje
Glavni postopek toplotne obdelave za jekleno pušo 35CrMoV jekaljenje in popuščanje pri visokih temperaturah.
Določeni postopek kaljenja je850 °C, ki mu sledi hlajenje z oljem, ki mu sledi popuščanje pri visoki temperaturi550 °C × 4 ureNastala trdota je določena naHRC 28–32, hkrati pa ohranja potrebno žilavost jedra.
Za delovno površino,ionsko nitriranjese lahko uporabi. Navedena trdota površine je≥HV900, z globino nitrirane plasti0,3–0,5 mmGlede na predložene podatke lahko ta obdelava poveča odpornost proti obrabi za približnopetkrat.
Druga možnost je,lasersko gašenjese lahko uporabi za selektivno krepitev kontaktne površine. Določena trdota po laserskem kaljenju jeHRC 55–60, z nadzorovano deformacijo<0,03 mm.
Precizno brušenje in pregled
Po toplotni obdelavi in površinski utrjevanju se jeklena tulka podvrže precizni strojni obdelavi.CNC cilindrični brusilnikse uporablja za natančno brušenje z nadzorovano dimenzijsko toleranco±0,005 mmin hrapavost površineRa ≤0,4 μm.
Notranja luknja se dodatno obdela s honanjem, pri čemer se nadzoruje okroglost.≤0,005 mm.
Pregled vključujeultrazvočno testiranjev skladu z dobavljenimEN 10228-3standardno, brez večjih napakΦ1 mmPreostalo napetost je mogoče preveriti tudi z uporaboMetoda rentgenske difrakcije, pri čemer določena plast tlačne napetosti doseže≥0,2 mm.
Ti postopki pregledovanja zagotavljajo dodaten nadzor nad kakovostjo notranjega materiala, natančnostjo obdelave in preostalo napetostjo v končnem jeklenem tulcu.
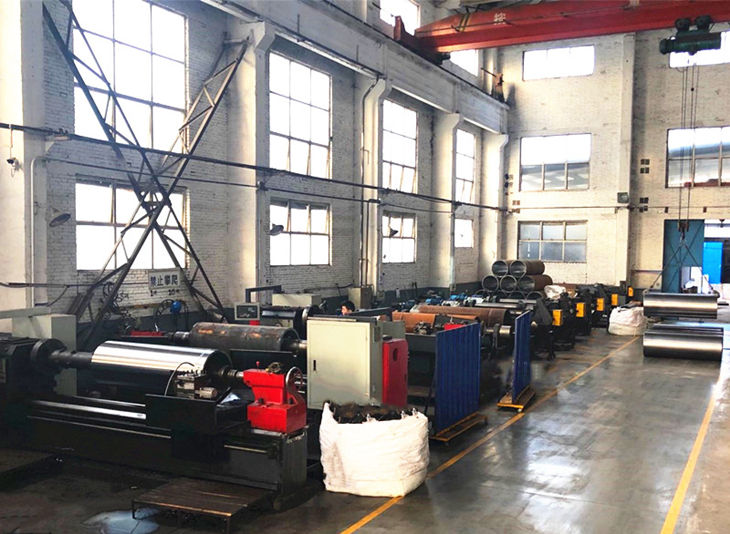
Namenska oprema za vrtanje lukenj
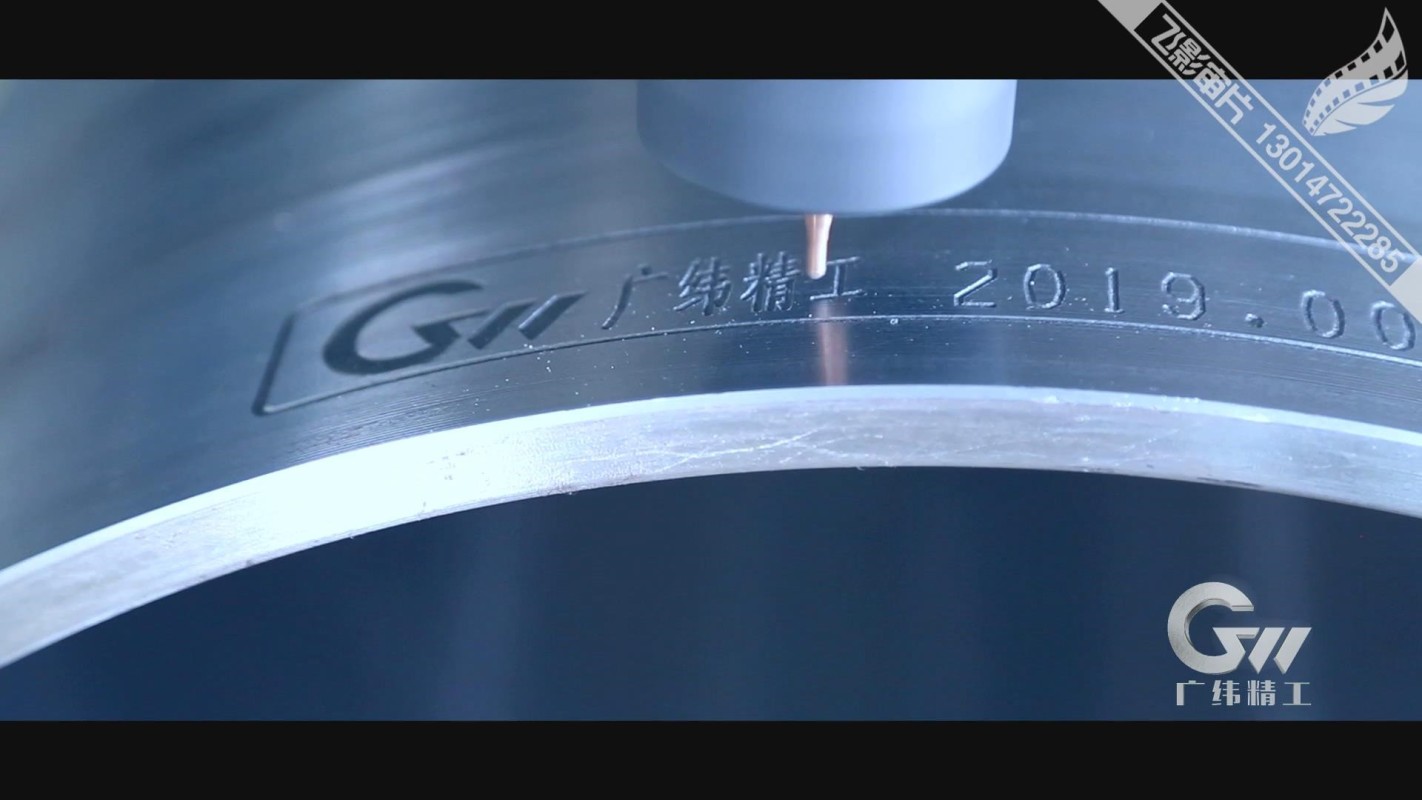
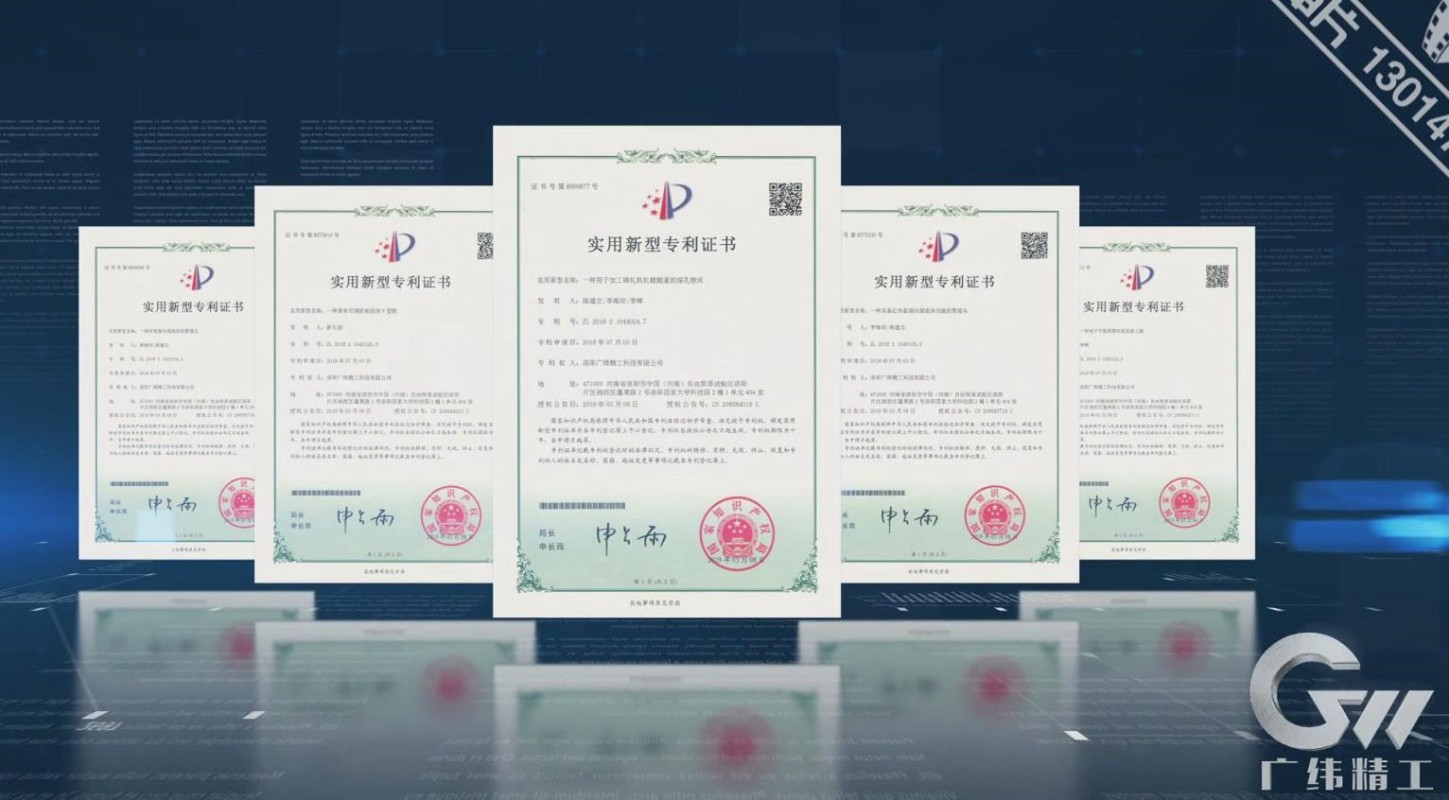
GW Precision Technology uporabljaneodvisno razvit namenski stroj za vrtanje lukenjza obdelavo jeklenih tulcev. Opremo je podjetje raziskalo in razvilo ter je pridobilonacionalni patent.
Stroj je zasnovan z dobro togostjo, strukturo obdelave z vpenjanjem brez povratka in visoko natančnostjo obdelave. Z nenehnim izboljševanjem opreme in proizvodnega procesa je GW Precision Technology razvil integriran sistem obdelave za nadzorkoncentričnost, valjastost, simetrija in dinamično ravnovesjepuše iz jekla 35CrMoV.
Specifične dimenzijske tolerance in zahteve glede geometrijske natančnosti se nadzorujejo v skladu z zahtevami kupca za jekleno pušo. To omogoča prilagoditev proizvodnega procesa različnim konfiguracijam in tehničnim specifikacijam hladnih valjarn.
Prilagojen jekleni rokav za hladno valjanje
Thejeklena tulka 35CrMoVje izdelan v skladu s tehničnimi zahtevami naročnikove hladne valjarne. Njegova določena velikost jeΦ502 × Φ560 × 1700 mm, z nadzorovanimi mehanskimi lastnostmi, natančnostjo obdelave, površinsko zmogljivostjo in zahtevami glede inšpekcijskih pregledov.
Proizvodna pot se integriraPriprava jeklenih ingotov ESR, večsmerno kovanje, normalizacija, groba obdelava, vrtanje globokih lukenj, vrtanje notranjih lukenj, kaljenje in popuščanje, površinska utrjevanje, precizno brušenje, honanje in končni pregled.
Ta integrirani postopek je namenjen zagotavljanju prilagojene jeklene pušice z zahtevano kombinacijo trdnosti, žilavosti, odpornosti proti obrabi, dimenzijske natančnosti in geometrijske natančnosti za uporabo v hladnih valjarnah.