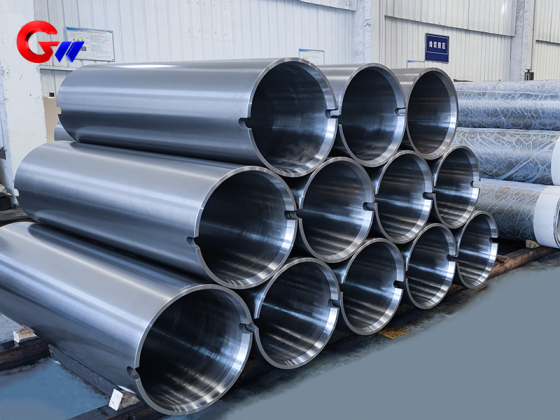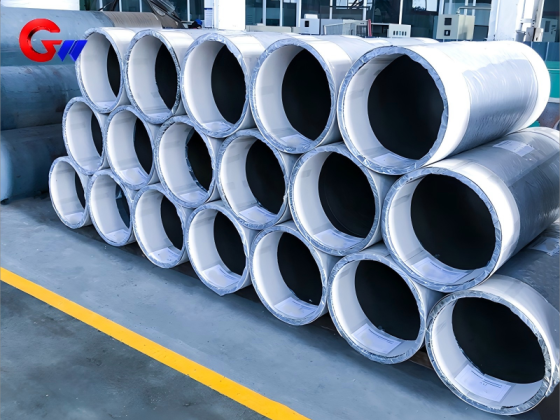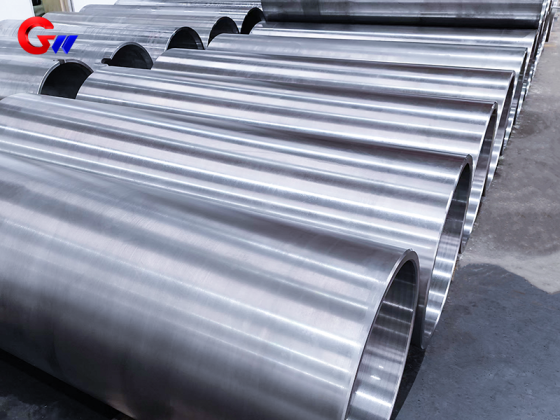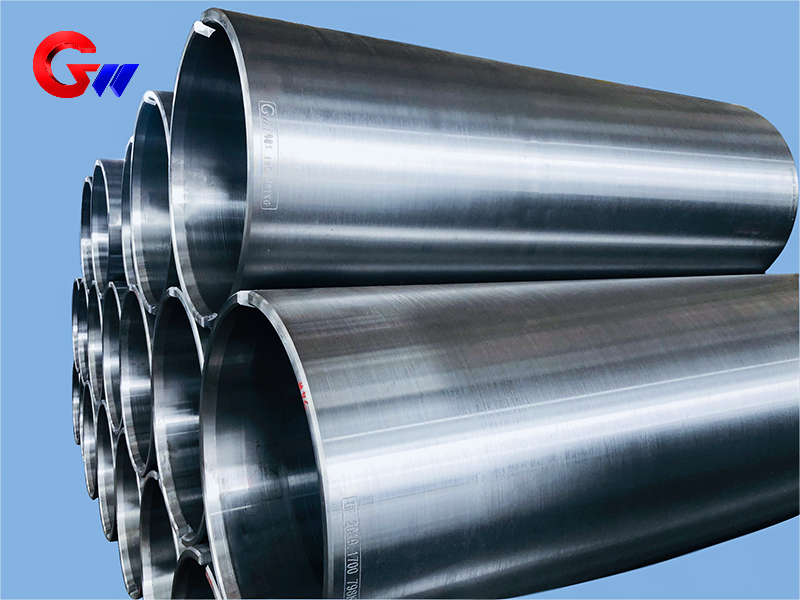
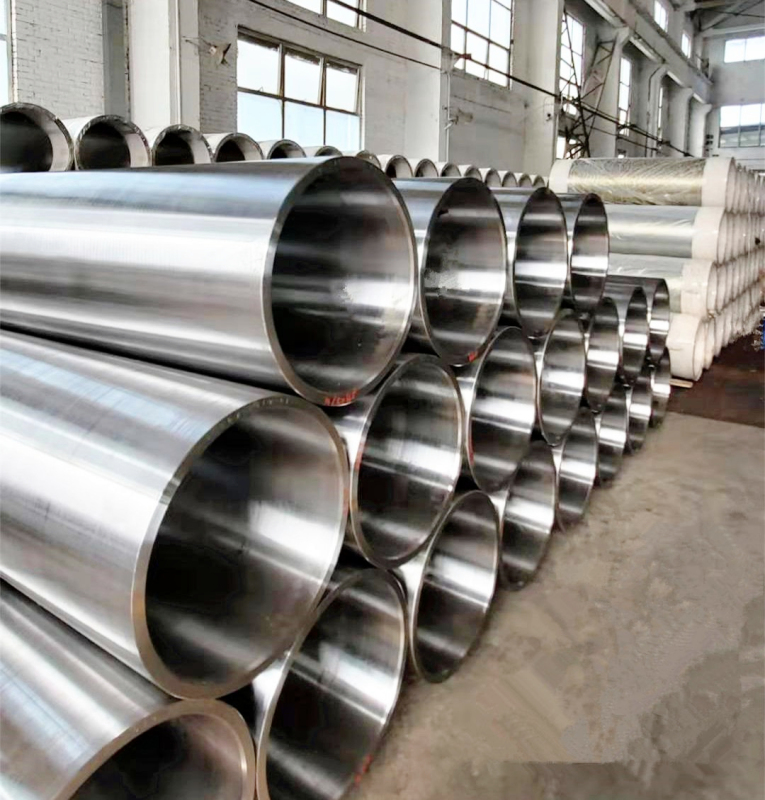
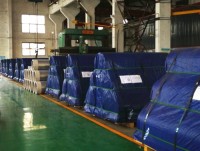
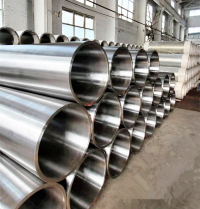
Livarska jeklena tuljava, ki se uporablja v valjarnem stroju iz bakrene folije
Puša iz litega jekla 35CrMoV za valjarne bakrene folije, izdelana s centrifugalnim litjem, toplotno obdelavo, namenskim vrtanjem lukenj, natančno CNC obdelavo in 100-odstotnim dinamičnim pregledom uravnoteženja. Prilagodljive specifikacije vključujejo 565 × 505 × 1600 mm in 665 × 605 × 2000 mm, z mehanskimi lastnostmi in geometrijskimi tolerancami, ki se nadzorujejo v skladu z zahtevami strank.
- GW Precision
- Kitajska, Luoyang
- Pogodbena določila
- Letna zmogljivost jeklene tuljave je 4000 kosov
- informacije
Livarska jeklena tuljava, ki se uporablja v valjarnem stroju iz bakrene folije
| Livarska jeklena tuljava | Material | Specifikacija |
| Uporablja se v valjarnem stroju iz bakrene folije | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Livarska jeklena tulka je velika precizna mehanska komponenta, ki se uporablja v opremi za valjanje bakrene folije. GW Precision izdeluje jeklene tulke po meri v skladu z risbami strank, zahtevami po materialu, dimenzijskimi tolerancami in zahtevami po geometrijski natančnosti. Za ta izdelek,Legirano jeklo 35CrMoVse uporablja kot material, z razpoložljivimi specifikacijami565 × 505 × 1600 mmin665 × 605 × 2000 mm.
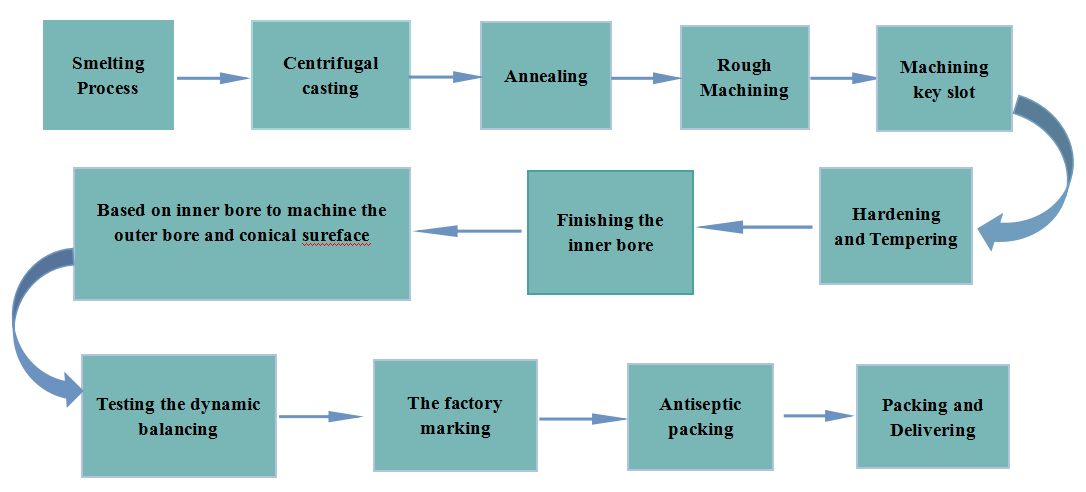
Proizvodni proces združuje nadzorovano taljenje in litje, centrifugalno litje, toplotno obdelavo, namensko vrtanje lukenj, natančno CNC obdelavo in dinamično uravnoteženje. Celoten procesni sistem se razvija z nenehnim izboljševanjem za nadzor koncentričnosti, valjastosti, simetrije in dinamičnega ravnovesja tulca iz ulitka.
35CrMoV material in mehanske lastnosti
Puša iz lite jeklene pločevine 35CrMoV se toplotno obdela s kaljenjem in popuščanjem, da se dosežejo zahtevane mehanske lastnosti. Tipični kazalniki delovanja po toplotni obdelavi vključujejo trdoto, natezno trdnost, mejo tečenja, raztezek, udarno žilavost in trdoto pri visokih temperaturah.
Tipične mehanske lastnosti so:
Trdota: HRC 48–52 pri sobni temperaturi, preizkušena s trdoto po Rockwellu v skladuASTM E18.
Natezna trdnost: 1500–1800 MPa pri sobni temperaturi, preizkušeno v skladu zASTM E8.
Meja tečenja: 1200–1400 MPa.
Raztezek: 10–15 %, ki temelji nadolžina merilnika 50 mm.
Udarna žilavost: 20–40 J/cm², preizkušeno z metodo udarne trdnosti Charpy.
Rdeča trdota: ≥HRC 38 pri 600 °C, preizkušeno po1 ura zadrževanja pri visoki temperaturi.
Te lastnosti so pomembne za jekleno pušo, ki se uporablja v valjarnicah, saj mora komponenta med neprekinjenim mehanskim delovanjem ohranjati ustrezno trdnost in dimenzijsko stabilnost. Končno stanje toplotne obdelave in zahteve glede pregleda je mogoče nadzorovati v skladu s tehničnimi specifikacijami stranke.
Nadzorovan postopek taljenja in litja
GW Precision uporablja tehnologijo nadzorovanega taljenja in litja za proizvodnjo jeklenih tulcev. Oprema za taljenje in litje je podprta s postopki inšpekcijskih pregledov in testiranj za nadzor kemične sestave materiala jeklenih tulcev za litje.
Natančen nadzor sestave materiala zagotavlja zanesljivo osnovo za nadaljnje litje, toplotno obdelavo in strojno obdelavo. Postopek pregleda materiala se uporablja za preverjanje, ali jeklena tulka izpolnjuje določene zahteve glede materiala, preden se nadaljujejo nadaljnje faze izdelave.
Pri jeklenih tulcih velikih dimenzij ima kakovost ulitega surovca neposreden vpliv na stabilnost kasnejše obdelave in končno geometrijsko natančnost. Zato sta nadzor materiala in kakovost ulitkov pomembna dela celotnega proizvodnega procesa.
Centrifugalno litje za litje jeklenih rokavov
Centrifugalno litjese uporablja za litje jeklenih tulcev za izboljšanje kakovosti in celovitosti notranjih in zunanjih površin. Postopek centrifugalnega litja pomaga zmanjšati pojav površinskih napak, kot sorazpoke, vključki žlindre, pore in peščene luknje.
Kakovost ulitka je še posebej pomembna za velike valjaste komponente, saj mora nadaljnja obdelava iz ulitega surovca vzpostaviti natančne notranje in zunanje valjaste površine. Stabilen postopek ulivanja zagotavlja primerno podlago za vrtanje, struženje, brušenje in druge precizne strojne operacije.
Po ulivanju in predhodnem pregledu jekleni tulec vstopi v nadaljnje postopke strojne in toplotne obdelave. Specifična proizvodna pot se prilagodi specifikaciji tulca in zahtevam stranke.
Toplotna obdelava tulca iz lite jeklene pločevine
Toplotna obdelava je pomembna faza izdelave tulca iz livarskega jekla 35CrMoV, kadar so potrebne posebne mehanske lastnosti.
GW Precision uporablja dovršen postopek toplotne obdelave jeklenih puš, ki zahtevajo določene mehanske lastnosti. Po toplotni obdelavi se izvedejo ustrezni preizkusi mehanskih lastnosti, da se preveri stanje končnega izdelka.
Postopek toplotne obdelave je zasnovan tako, da doseže zahtevano trdoto in trdnost, hkrati pa ohranja mehanske lastnosti, potrebne za uporabo v valjarnah. Kontrola mehanskih lastnosti se izvaja skupaj s konvencionalno kontrolo dimenzij, tako da je mogoče stanje izdelka oceniti tako z vidika lastnosti materiala kot tudi natančnosti obdelave.
Za to pušo iz livarskega jekla 35CrMoV tipična toplotno obdelana zmogljivost vključujeTrdota HRC 48–52,Natezna trdnost 1500–1800 MPa,Meja tečenja 1200–1400 MPa,10–15 % raztezekinUdarna žilavost 20–40 J/cm²Zahtevana trdota pri visokih temperaturah je≥HRC 38 pri 600 °C po eni uri vzdrževanja.
Končno stanje toplotne obdelave se nadzoruje v skladu z zahtevami stranke glede mehanskih lastnosti in veljavnimi merili za pregled.
Namenski stroj za vrtanje lukenj
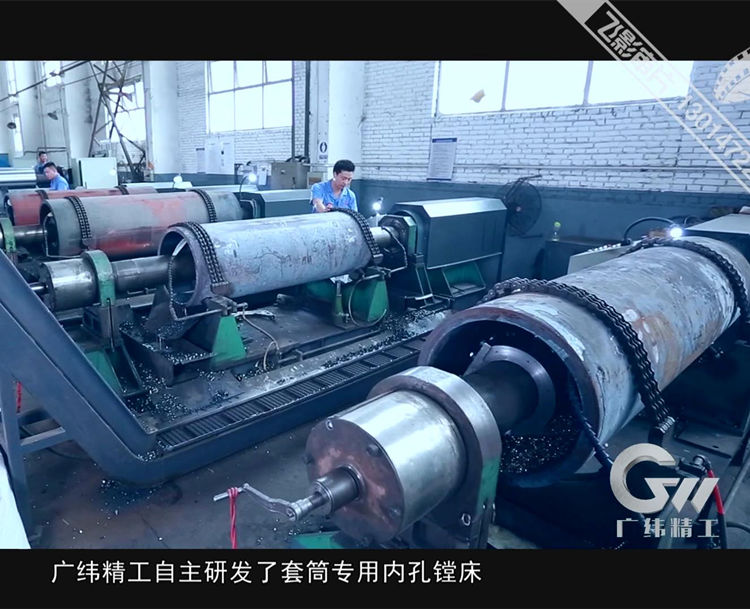
Ena od pomembnih proizvodnih zmogljivosti za to lito jekleno pušo je neodvisno razvit namenski stroj za vrtanje lukenj, ki ga je podjetje razvilo. Opremo je raziskalo in razvilo podjetje GW Precision in je pridobilanacionalni patent.
Namenski stroj je zasnovan z dobro togostjo in visoko natančnostjo obdelave. Njegova struktura obdelave uporablja nepovratno vpenjalno napravo, ki pomaga ohranjati položaj obdelovanca med postopkom obdelave luknje.
Razvoj in nenehno izboljševanje te namenske opreme sta podjetju GW Precision pomagala vzpostaviti integriran sistem obdelave velikih jeklenih tulcev. Sistem se osredotoča na nadzorkoncentričnost, valjastost, simetrija in dinamično ravnovesjeskozi celoten proizvodni proces.
Specifične dimenzijske tolerance in tolerance geometrijske natančnosti se nadzorujejo strogo v skladu z risbami in tehničnimi zahtevami stranke, namesto da se uporablja fiksna toleranca neodvisno od dejanske zasnove izdelka.
Precizno vrtanje jeklenega tulca
Prvenec lite jeklene puše se najprej obdela na namenskem vrtalnem stroju, ki ga je razvilo podjetje GW Precision.
Med vrtanjem je mogoče surovec tulca prilagoditi, da se doseže koncentričnost med sprednjim in zadnjim koncem odprtine. Ta metoda pozicioniranja pomaga ohranjati stabilne pogoje rezanja in izboljšati natančnost obdelave.
Med postopkom rezanja obdelovanec ostane fiksen, medtem ko se gred orodja vrti za obdelavo notranje luknje. Ta metoda obdelave preprečuje napake, povezane z vrtenjem obdelovanca, vključno s konusnostjo in drugimi napakami oblike.
Stabilno odstranjevanje odrezkov med obdelavo pomaga tudi izboljšati stanje obdelane površine in zmanjša možnost, da bi odrezki opraskali obdelano površino. Te procesne značilnosti so pomembne pri obdelavi jeklenih pušov velikega premera in dolgih dolžin, kjer stabilnost obdelave neposredno vpliva na končno geometrijsko natančnost.
Dvojna samocentrirajoča CNC obdelava
Po vrtanju in izdolbevanju lukenj se ulitek iz jeklene pušo dodatno obdela z uporabodvojno samocentrirajoči CNC obdelovalni strojrazvito na podlagi dolgoletnih raziskav in izkušenj podjetja GW Precision na področju visoko precizne obdelave velikih komponent.
Na obeh koncih tulca so nameščene hidravlične podporne vpenjalne glave. Te vpenjalne glave lahko hitro določijo položaj obeh koncev notranje luknje in pomagajo nadzorovati koncentričnost med sprednjim in zadnjim delom notranje luknje znotraj dovoljene tolerance.
Po pozicioniranju obdeluje stroj zunanjo valjasto površino, pri čemer nadzoruje koncentričnost med notranjim in zunanjim krogom znotraj dovoljenega tolerančnega območja.
Stožčasti krogi notranjih lukenj na obeh koncih so prav tako obdelani in nadzorovani, da se ohrani koncentričnost znotraj določene tolerance. Ta metoda dvojne samocentrirne obdelave je še posebej uporabna za velike jeklene puše, saj razmerje med notranjo luknjo, zunanjim premerom in referenčnimi površinami obeh koncev neposredno vpliva na natančnost končne montaže.
Geometrijska natančnost in nadzor procesov
Pri velikih livarskih jeklenih tulcih, ki se uporabljajo v opremi za valjanje bakrene folije, sama dimenzijska natančnost ni zadostna za oceno končnega izdelka. Nadzorovati je treba tudi razmerje med različnimi obdelanimi površinami.
Integrirani obdelovalni sistem GW Precision se zato osredotoča na več ključnih geometrijskih značilnosti, vključno zkoncentričnost, valjastost in simetrijaTi parametri se nadzorujejo skozi celoten postopek obdelave in se ne upoštevajo le med končnim pregledom.
Namenski stroj za vrtanje lukenj, dvojno samocentrirajoče CNC obdelovalno orodje in sorodni postopki natančne obdelave skupaj vzpostavljajo stabilne referenčne vrednosti obdelave za jekleno pušo.
Specifična dimenzijska toleranca in geometrijska toleranca se določita v skladu z risbami in tehničnimi zahtevami stranke. To omogoča izdelavo jeklene tulke za različne konfiguracije valjarne bakrene folije in različne vmesnike opreme brez uporabe nepodprtih standardnih dimenzij.
Preskus dinamičnega uravnoteženja
Dinamično uravnoteženje je pomemben element pregleda za veliko vrtečo se jekleno pušo, ki se uporablja v valjarnicah.
Poleg običajnega dimenzijskega pregleda in preizkušanja mehanskih lastnosti po toplotni obdelavi GW Precision izvaja tudi dinamični pregled uravnoteženja, da bi dodatno preveril kakovost izdelkov iz ulitega jekla.
Astroj za dinamično uravnoteženje obročasto-pasovnih trakovje na voljo za100-odstotno testiranje dinamičnega uravnoteženjajeklenih pušnih oblog iz ulitega jekla. Pregled uravnoteženja pomaga prepoznati preostalo neuravnoteženost, ki bi lahko vplivala na vrtenje komponente.
Pri velikih vrtljivih komponentah je dinamično uravnoteženje tesno povezano s stabilnim delovanjem. Zato je dinamično uravnoteženje vključeno v postopek kontrolne kontrole skupaj z dimenzijsko natančnostjo, geometrijsko natančnostjo in toplotno obdelanimi mehanskimi lastnostmi.
Prilagojena lita jeklena rokav za valjarne bakrene folije
Livarska jeklena puša 35CrMoV je izdelana za uporabo v valjarnah bakrene folije in jo je mogoče prilagoditi glede na risbe in tehnične zahteve strank. Razpoložljive specifikacije izdelka v trenutnih podatkih vključujejo565 × 505 × 1600 mmin665 × 605 × 2000 mm.
Proizvodni proces podjetja GW Precision zajema nadzor materiala in ulitkov, centrifugalno litje, toplotno obdelavo, namensko vrtanje lukenj, precizno vrtanje, dvojno samocentrirajočo CNC obdelavo in dinamično uravnoteženje.
Kombinacija teh postopkov je namenjena zagotavljanju stabilnega nadzora nad stanjem materiala, mehanskimi lastnostmi, dimenzijsko natančnostjo in geometrijsko natančnostjo jeklene pušo. Za izdelke, ki zahtevajo posebne mehanske lastnosti, se toplotna obdelava izvaja v skladu z veljavnimi tehničnimi zahtevami, ki ji sledijo ustrezni preskusi mehanskih lastnosti.
Za natančno obdelavo namensko izdelan vrtalni stroj za luknje, ki ga je razvilo podjetje GW Precision, zagotavlja stabilno metodo obdelave velikih surovcev tulcev. Nadaljnji dvojni samocentrirni CNC obdelovalni postopek nadzoruje razmerje med notranjo in zunanjo valjasto površino ter geometrijo notranje luknje na obeh straneh.